- 期間
- 2026年4月20日〜8月7日(渡すと決めた日から、製造が測った値を検査員が並行して確かめる期間を終えるまで)
- 対象
- 切削の工程で使う工具5種類18本の、刃先の摩耗幅の測定と交換の判断
- 体制
- 品質保証の管理職である私と、それまで測っていた検査員1人、引き受けた製造の作業者2人、製造の係長1人
- 結論
- 5種類のうち4種類14本は製造へ渡せた。条件は検査室の工具顕微鏡で測ることと、欠けの見本写真で判断をそろえること。ドリル4本は検査に戻した
透明なチャック袋に、エンドミルが1本入っていた。袋には製造の記録用紙の切れ端が輪ゴムで留めてあって、鉛筆で「摩耗0.12」と書いてある。交換の線は0.2mmなので、まだ使えるという記録だ。
袋を私の机に置いた検査員は、「顕微鏡で測ったら、0.26ありました」と言った。
工具の摩耗を測る仕事を、検査から製造へ渡して3週目のことだった。
火曜の2時間半を渡す
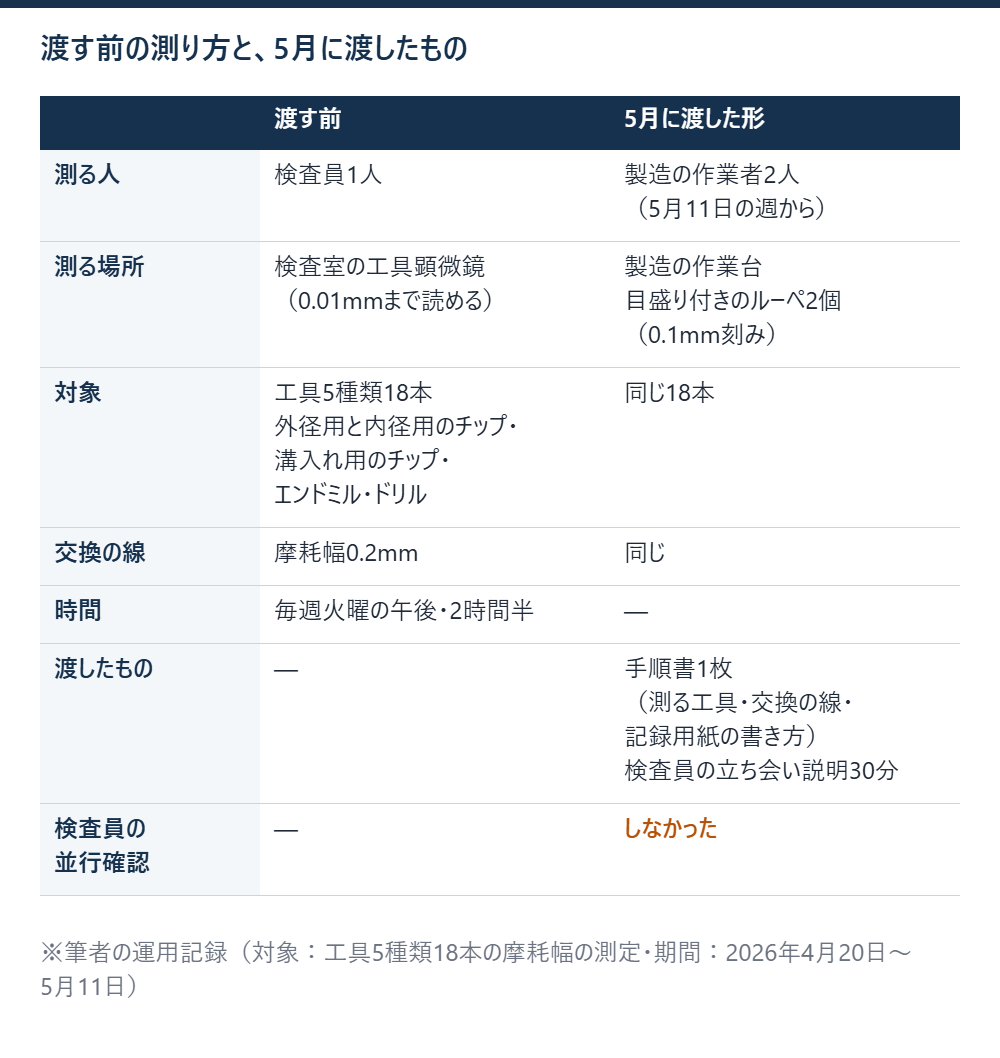
それまでは、検査員が検査室の工具顕微鏡で、毎週火曜の午後に測っていた。切削の工程で使う工具が、外径用と内径用のチップ、溝入れ用のチップ、エンドミル、ドリルの5種類で、合わせて18本。製造が昼休みの前に機械から外しておいた工具を受け取り、刃先の摩耗幅を見る。0.2mmを超えたものがあれば製造に伝えて、替えてもらう。1回に2時間半かかる。
渡そうと言い出したのは私だ。出荷検査の品番が春から増えて、検査員の火曜の午後が足りなくなっていた。工具の具合をいちばん知っているのは、毎日それを使っている人でもある。4月20日に製造の係長と話して、5月11日の週から製造の作業者2人が測ると決めた。
検査員は、渡すこと自体には反対しなかった。「工具の顔は、使っている人のほうがよく知っていますから」と言って、立ち会いの説明も自分から引き受けた。
渡したものは、測る工具と交換の線と記録用紙の書き方をまとめた手順書が1枚、検査員が立ち会っての説明が30分、それに製造の作業台に置く目盛り付きのルーペが2個。検査室まで工具を持ってこなくても、その場で測れるようにした。
検査員が同じ工具を並行して測ることは、しなかった。検査員の手を空けるための話で、同じ測定を2人でやっては意味が無いと考えていた。
5月11日の朝、目盛り付きのルーペ2個を作業台に置いて、検査員の予定表から火曜の午後の2時間半を消した。
3週目の面粗さ
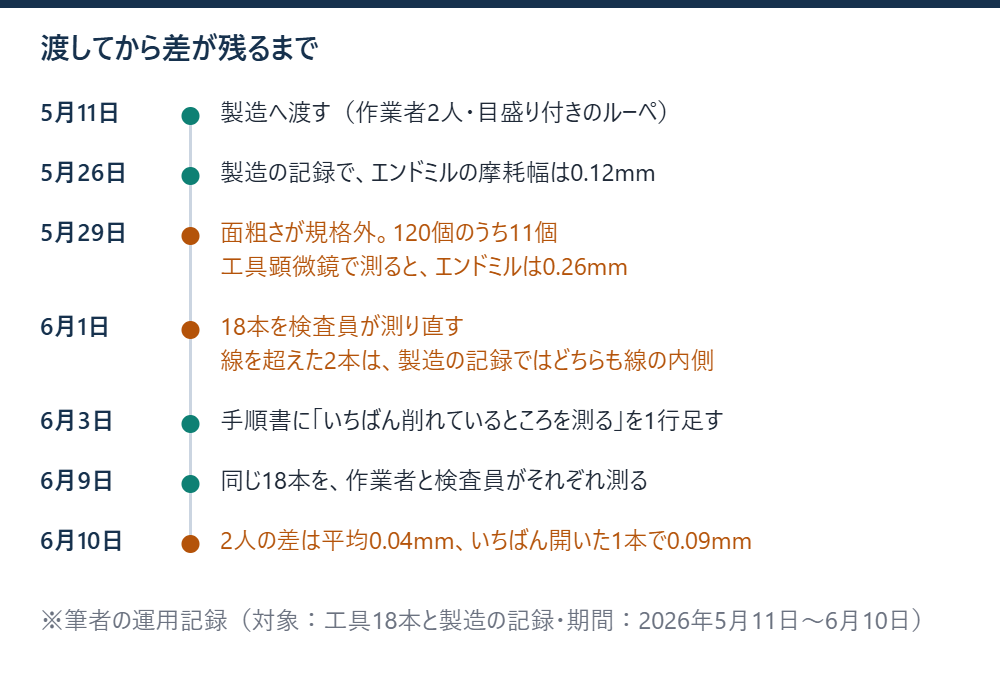
5月29日の金曜、最終検査の抜取で、エンドミルで削った側面の面粗さが規格を外れた。そのロットの120個を全数選別すると、11個が外れていた。検査員が加工した機械をたどってエンドミルを外してもらい、検査室の工具顕微鏡で測ったのが冒頭の0.26だ。製造の記録では、3日前の火曜に0.12だった。
6月1日の月曜、18本を全部検査室に集めて、検査員に測り直してもらった。0.2mmを超えていたのは2本で、製造の記録ではどちらも線の内側だった。外れた11個は廃棄にし、2本はその日のうちに替えた。
記録をつけた作業者には、その日の夕方に事情を話した。作業者は記録用紙の控えをめくりながら、「言われたとおりに測りました」とだけ言った。そのとおりで、手順書に書いてあることを、書いてあるとおりにやっていた。責める話ではないことは、その場で係長にも伝えた。
1行足しても差は残った
記録と実物が合わない理由を、そのときの私は測る場所だと考えた。手順書には「刃先の摩耗幅を測る」としか書いていない。6月3日に「いちばん削れているところを測る」と1行足して、作業者2人にもう1度説明した。作業者の1人は「いちばんって、どっちから見てですか」と聞き返してきて、私はそれにうまく答えられなかった。
翌週の火曜、作業者が測った18本を、同じ日に検査員にも工具顕微鏡で測ってもらい、次の日に2人の値を並べた。差は平均で0.04mm、いちばん開いた1本で0.09mm。交換の線が0.2mmなので、0.09mmずれれば、替えるか使うかの判断がひっくり返る。
1行足して変わったのは、作業者が測るのにかかる時間のほうだった。いちばん削れているところを探すようになって、1本あたりが長くなっていた。
並べた表を見た係長は、「目盛りの読み方の問題じゃないか」と言った。私もそう思いかけていた。
並べて測った15分
6月12日の金曜、検査員と作業者の1人を検査室に呼んで、同じエンドミルを1本、順番に測ってもらった。私はその横に立って、2人の手元だけを見ていた。
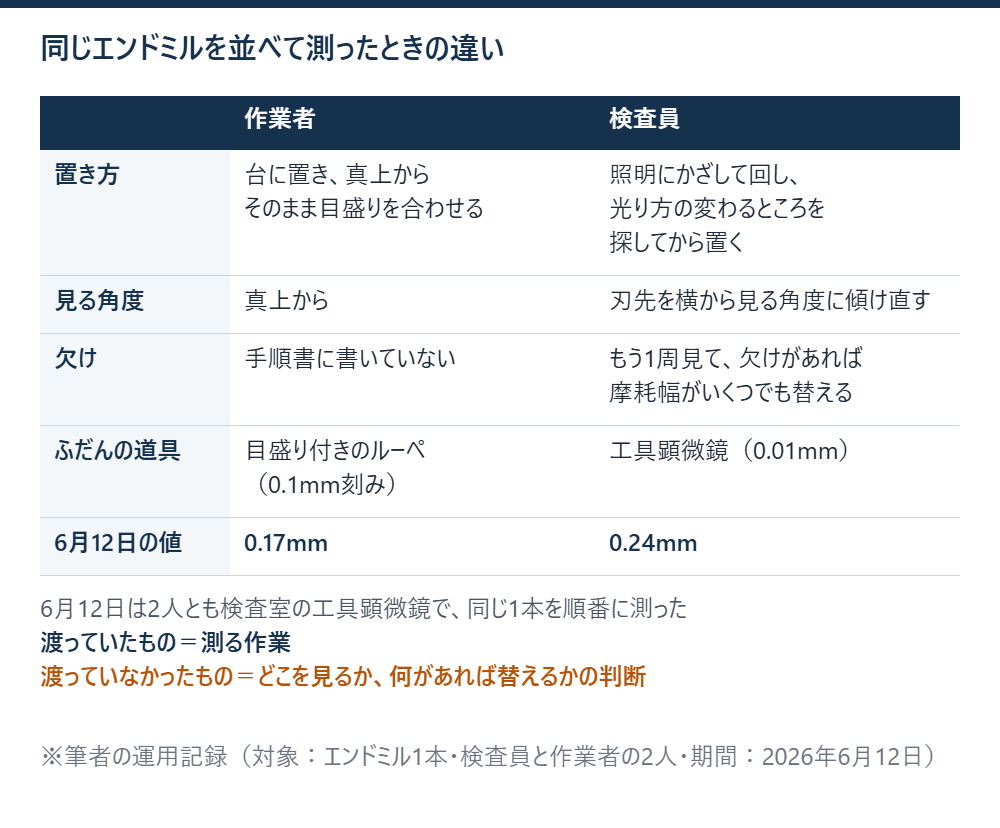
違いは、測る前から出ていた。作業者は工具を台に置くと、真上からそのまま目盛りを合わせる。検査員は、置く前に工具を照明にかざして少しずつ回し、光り方の変わるところを探してから台に載せる。載せたあとも、刃先を横から見る角度に傾け直していた。
もう1つは欠けだった。検査員は測り終えたあと、刃先をもう1周見て、小さく欠けたところがあれば摩耗幅がいくつでも替える、と言った。手順書には1行も書いていない。「書くほどのことだと思っていなかった」と検査員は言った。
目盛り付きのルーペは0.1mm刻みで、0.12という値は目盛りと目盛りのあいだを目で読んだものだった。工具顕微鏡なら0.01mmまで読める。
そこでようやく分かった。私が渡したのは測るという作業で、どこを見るか、何があれば替えるかという判断は、検査員の頭の中に残ったままだった。手順書の1行でそれを渡したつもりになっていたのは、そこに判断があることに、私が気づいていなかったからだ。
測り終えたエンドミルは、まだ工具顕微鏡の台に載っていた。検査員の値は0.24、作業者の値は0.17だった。
渡し直した4つのこと
6月15日の週から、渡し方を変えた。
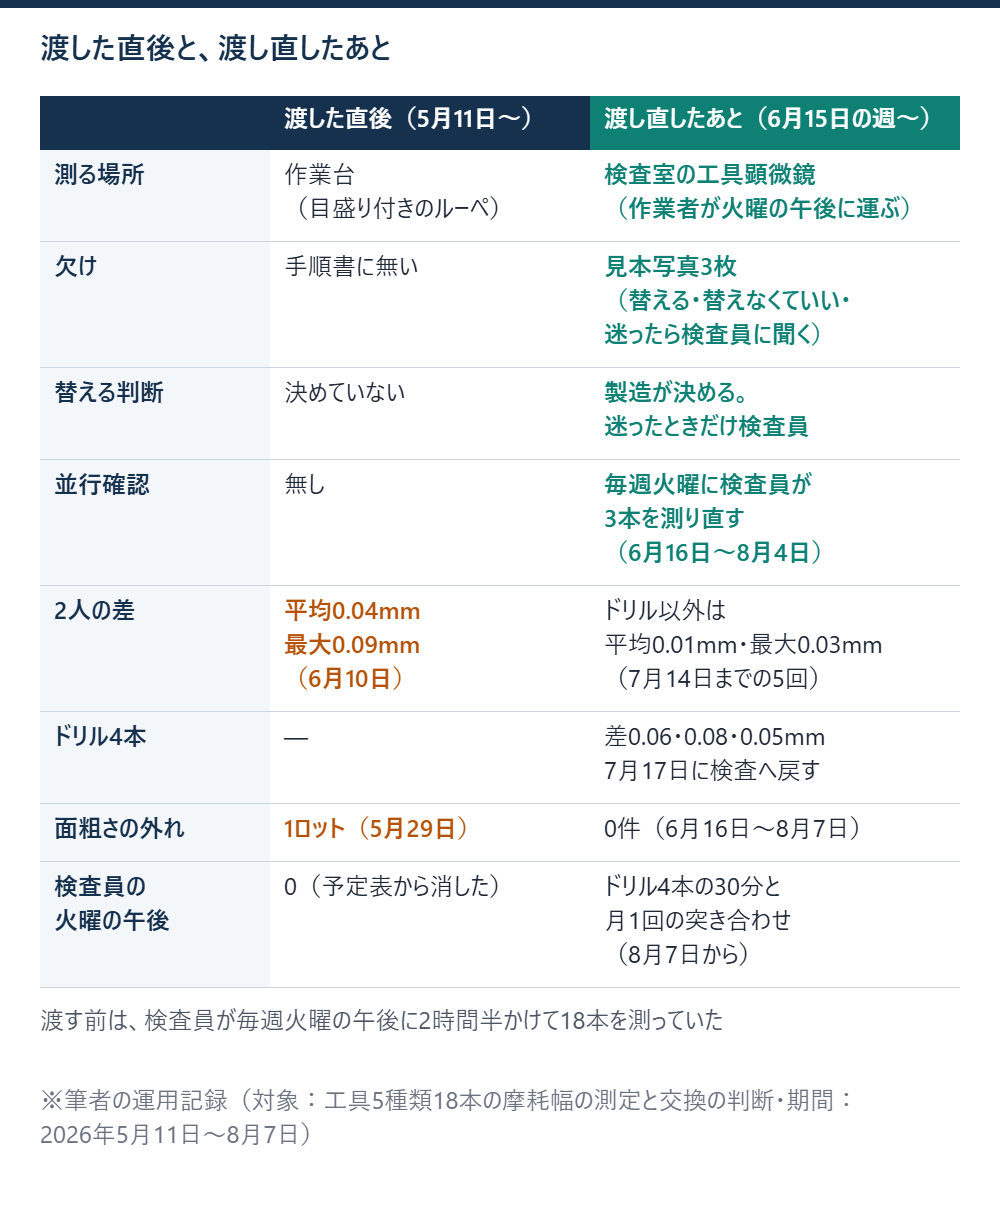
1つ目に、測る場所を検査室の工具顕微鏡に戻した。作業者が火曜の午後に工具をトレーに載せて、検査室まで持ってくる。歩いてすぐの距離で、目盛り付きのルーペは返してもらった。2つ目は、欠けの見本写真を3枚、手順書に貼ったこと。替える欠け、替えなくていい欠け、迷ったら検査員に聞く欠けの3枚で、検査員が引き出しに残していた古い工具から撮った。
検査室まで持ってくる形には、作業者のほうから「結局、戻るんですね」と言われた。戻るのは測る場所だけで、替えるかどうかを決めるのは製造のままだと説明すると、係長が「それなら火曜の午後は、うちの2人で回す」と引き取ってくれた。
3つ目は、判断の置き場所を決めたことだ。替えるかどうかは製造が決める。迷ったときだけ検査員に聞く。4つ目に、並行して確かめる期間を置いた。毎週火曜に作業者が測ったあと、検査員が18本のうち3本を選んで測り直し、値を突き合わせる。
ドリルだけ戻した
7月14日までの5回で、ドリル以外の12本分の差は平均0.01mm、いちばん開いても0.03mmに収まった。検査員が同じ工具を2回測っても、そのくらいは動く。
ドリルだけは縮まらなかった。選んだ3回とも、差は0.05mm以上あった。ドリルは先端に刃が2枚あって、どちらの刃のどこを測るかで値が変わる。検査員は2枚とも見て大きいほうを取るが、それを写真3枚では伝えきれなかった。7月17日に係長と相談して、ドリル4本は検査に戻した。
並行して確かめる期間は、8月4日の火曜まで続けた。ドリル以外の差は最後まで0.03mm以内で、6月16日から8月7日までに面粗さで外れたロットは0件。8月7日に係長と数字を見て、突き合わせは月1回にした。検査員の火曜の午後は、2時間半から、ドリル4本の30分と月1回の突き合わせになった。
7月の終わりに、作業者が初めて自分の判断で工具を替えた。外径用のチップで、摩耗幅は線の内側だったが、刃先に小さな欠けがあった。見本写真の1枚目と見比べて替えた、と記録用紙の空欄に書いてあった。
ドリルを戻したのが正しかったのかは、まだ決めきれていない。刃の具合の変わり目に先に気づくのは、ドリルの音を毎日聞いている作業者のほうだ。
同じように測る仕事を渡すなら、渡す前に、渡す人と受け取る人に同じ工具を1本ずつ並べて測ってもらうといい。6月12日の15分で見えたことは、手順書を何度書き直しても見えなかった。
チャック袋に入っていたあのエンドミルは、刃先の写真を撮って、欠けの3枚とは別に、摩耗の見本として手順書の裏に貼ってある。
測る作業だけを渡すのか、判断まで渡すのかを、渡す前に決めておく。ものづくりハンドブックのA18 品質部門の業務を他部門へ移管するときの段取りでは、それが「移管の範囲(判断まで渡すか、作業だけ渡して判断は残すか)を明確にする」という1項目になっていて、移管の直後は品質側が結果を並行して確認する期間を置く、という項目もその並びにある。4月に係長と決めたのは、渡す日と渡す人だけだった。
参考書籍(PR)
6月に渡し直す前の週末、アンドリュー・S・グローブ『HIGH OUTPUT MANAGEMENT』を開き直した。仕事を任せても見届けなければ手放したのと変わらない、という趣旨の一節があり、見届ける頻度は任せた相手がその仕事にどれだけ慣れているかで変える、という考え方も出てくる。並行して確かめる期間を置き、ドリルだけ別に扱ったのは、そこから借りた考え方だ。
【PR】
|
|


次に読む
引き継ぎ資料を作らずに品証の担当を渡してみて、6週間で抜けた3件 — 客先1社の品証担当を2週間の同席だけで後輩へ渡し、同席中に起きなかった事が6週間で3件抜けて、起きなかった事だけを8行の紙に書く形に戻した記録。渡したつもりのものが渡っていなかったという点で、並べて読める。
2週間かけて自分の仕事を棚卸しして、やめると決めた1つの業務 — 2週間、自分の業務時間を30分単位で記録して内訳を出し、開かれた形跡のほとんど無かった月次資料の補足シートをやめると決めた記録。やめるか渡すかを決める前の、棚卸しの段から読むならこちらが先になる。
免責: 本記事は筆者個人の経験に基づく記録です。工具の摩耗の測り方と交換の基準は、工具の種類・被削材・加工条件によって異なります。数値は自社の工具18本で測った値であり、実際の運用は各社の基準に沿ってご判断ください。