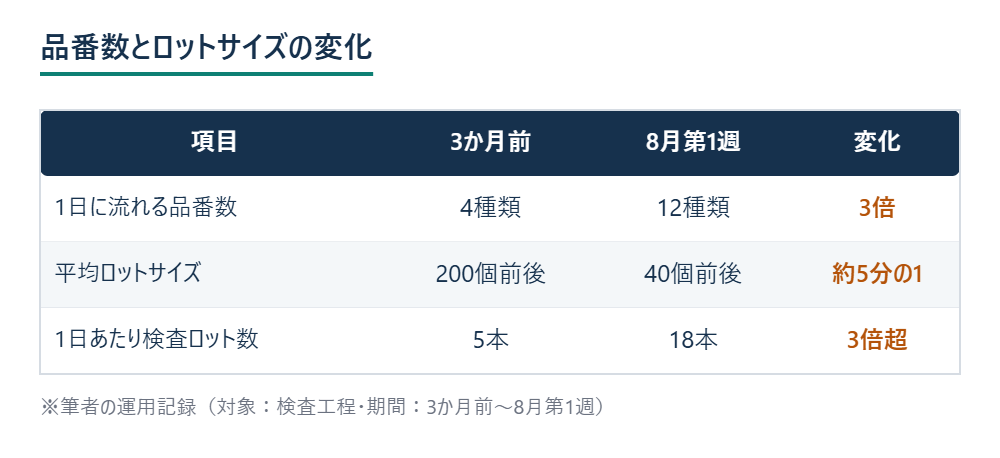
「また品番が変わるんですか」――検査ラインの検査員からそう聞かれたのは、8月最初の週だった。その週、1日に流れる品番は12種類。3か月前はせいぜい4種類だった。
正直、面倒なことになったと、その場でため息が出た。
棚には、品番ごとに数十個ずつの小さな箱が積み上がっていた。以前のように1つの箱にまとめて200個近く並ぶ光景は、もうなかった。箱と箱の隙間に、ロットの区切りを示す紙が何枚も差し込まれている。誰が見ても、様子が変わったことは一目で分かった。
私は品質保証部の管理職として、10人ほどの部下と一緒に検査の運用を見ている。抜取検査基準は、もともと大きなロットを前提に組んであった。ロットが小さくなれば、その前提から作り直す必要がある。頭では分かっていたが、実際に手をつけるまでには少し時間がかかった。
品番が3倍になった週
受注側の事情は単純だった。主要顧客の1社が在庫を持たない方針に切り替え、発注が小口・多頻度になった。平均ロットサイズは、これまでの5分の1近くまで落ちた。1日あたりの検査対象ロット数は、以前の3倍を超えるまでに増えた。
きっかけは、ある朝の出荷前チェックだった。検査員が別品番のラベルを貼りかけているのを、たまたま隣にいた部下が見つけた。実際には出荷されなかったが、あと少しで誤出荷になっていたところだった。品番の切り替わりが速すぎて、目視での確認が追いついていなかった。この一件を部下から報告されたとき、私はまだ検査時間の膨張という数字の面ばかり気にしていた。誤出荷という一番重い結果に届かずに済んだのは、単に運がよかっただけだ。そう実感したのは、もう少し後のことだった。
肝が冷えた。
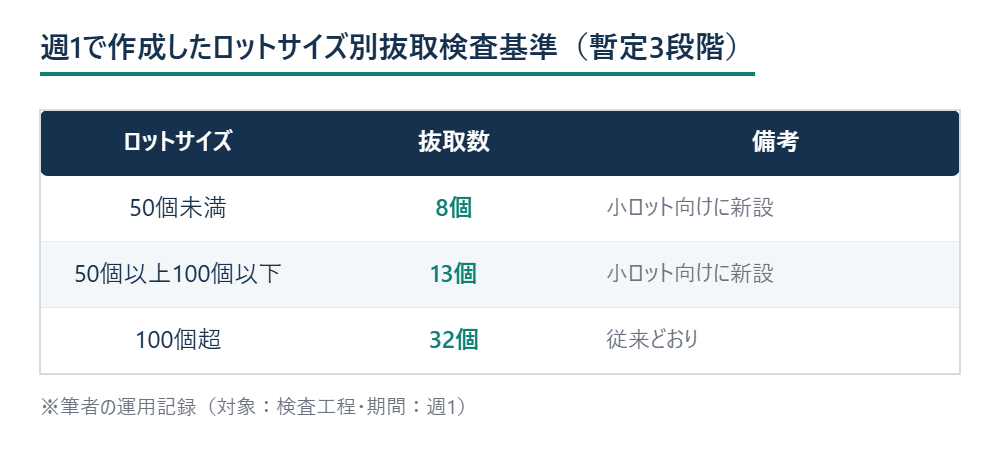
従来の抜取検査基準は、大きなロットに対して1種類の抜取表しか用意していなかった。小ロットにそのまま当てはめると、ほぼ全数検査と変わらない数を抜き取ることになる。基準そのものの前提が崩れていた。
この工場に来て10年以上になるが、品番の切り替わり方がここまで速くなったのは初めてだった。生産計画のミーティングでも「多品種化はしばらく続く」という話が出ていた。一時的な波であれば様子見でもよかったが、そうではなさそうだった。
だとすれば、検査のやり方自体を見直すしかない。そう腹をくくったのが、この週の金曜日だった。
3週間の見取り図
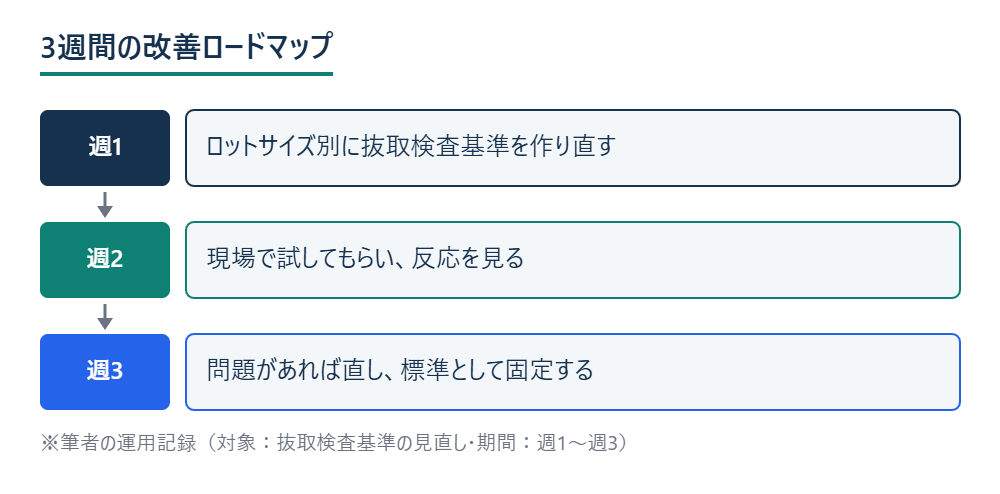
私が最初にやったのは、ゴールを3週間後に置いて、大まかな計画をホワイトボード1枚にまとめることだった。週1でロットサイズ別の抜取検査基準を作り直す。週2で現場に試してもらい、反応を見る。週3で問題があれば直し、標準として固定する。
この見取り図は、部下2人と、検査ラインをまとめる班長にも同じものを見せて、写真に撮ってもらった。途中で迷ったときに「今どの週にいるか」を確認できるようにしておきたかった。
班長からは「3週間で終わるんですか」と聞かれた。自信があったわけではない。それでも、区切りを決めずに走り出すよりはましだと思っていた。過去にも似たような改善で、期限を決めないまま数か月だらだら続いてしまった経験があり、その反省もあった。
見取り図には、あえて「うまくいかなかったら週2で見直す」という一文も書き加えた。計画どおりに進むことより、進まなかったときに立ち止まれることの方が大事だと考えたからだ。この一文が、後になって効いてくることになる。
週1、抜取検査基準の作り直し
ロットサイズを段階に分け、それぞれに抜取数を設定し直した。班長と2人で丸1日かけて、社内の不良履歴と照らし合わせながら数字を決めていった。昼食も机で済ませ、夕方には表の骨格ができていた。
この週の作業は、思ったより順調に進んだ。表自体はごく短く、覚えるのも難しくない。金曜には試作の表を印刷し、検査ラインの掲示板に貼った。貼りながら、これで一段落だと少し気を緩めていた。
今にして思えば、この時点で現場の検査員に直接説明していなかったことが、翌週のつまずきの種になっていた。表を貼るだけで運用が変わると考えていたのは、私の甘さだった。
週2、現場から出た反対の声
週明け、ベテランの検査員から声が上がった。「表が増えると、逆にどれを見ればいいか迷う」。彼女は15年近くこのラインで検査をしてきた人で、感覚的な判断の速さには誰も敵わない。その彼女が迷うと言うのだから、軽く聞き流せなかった。
私は現場に立って、実際の作業を見てみることにした。
朝一番の検査から夕方の最終ロットまで、一日通しで検査員の手元を眺めた。普段はデスクで報告を受けるだけなので、これほど長く現場に張り付いたのは久しぶりだった。足が疲れた。
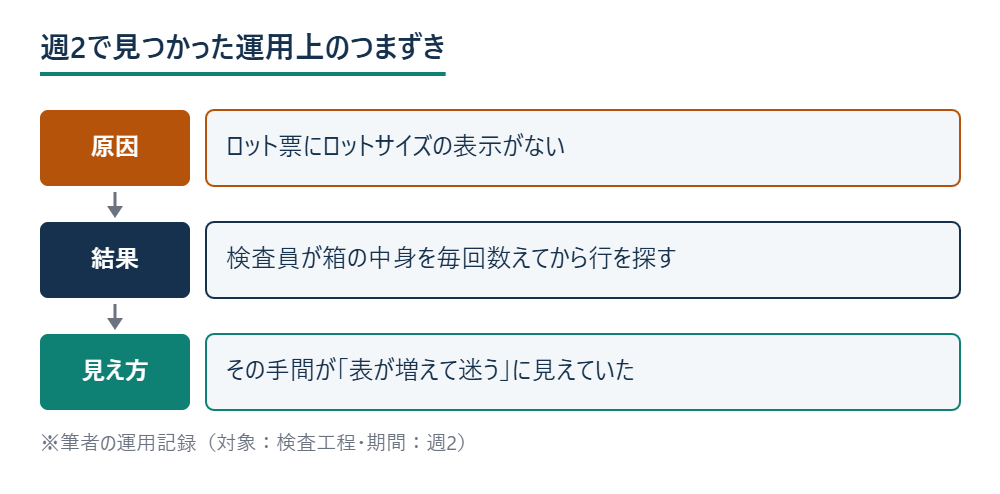
原因はすぐに見えた。ロットの入り口に品番ラベルはあっても、ロットサイズを示す表示がなかった。検査員は毎回、箱の中身を数えてから該当する行を探していた。表そのものより、表を引くための情報が足りていなかった。数える手間が、判断の迷いに見えていただけだった。
この週は、はっきりつまずいた週だった。基準の中身ではなく、運用の作り方が甘かったと認めるしかなかった。
変えたこと、やめたこと
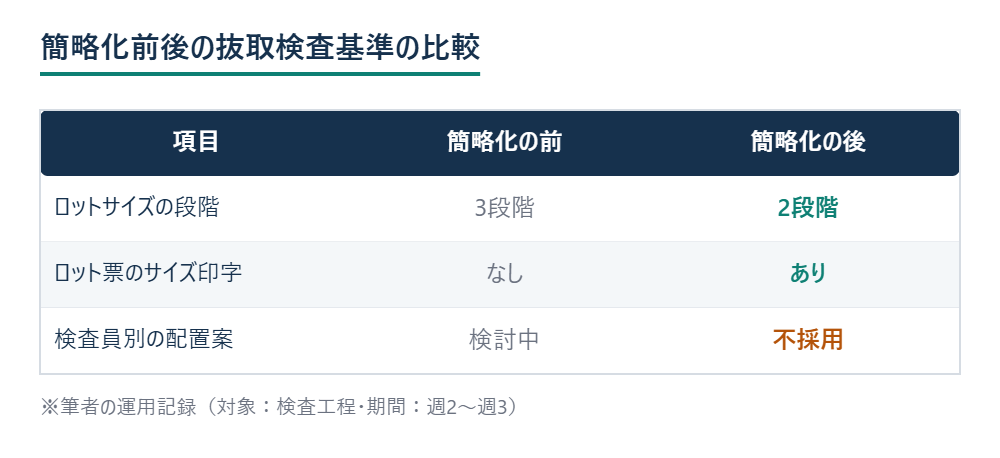
ロットサイズの段階は、3つから「少ない」「多い」の2つに減らした。細かく分けるほど精度は上がる理屈だが、現場で1秒でも早く判断できることの方を優先した。作った表を自分で誇りたい気持ちより、使う人の手間を減らすことを選んだ。
あわせて、ロット票にサイズをあらかじめ印字する運用に変えた。これは検査そのものの話ではなく、生産管理側の帳票の話だったので、担当部署に頼んで対応してもらった。表を分かりやすくするより、表を引く手間そのものを消す方が効いた。
当初考えていた「ロットサイズ別に検査員を割り当てる」案は、この段階でやめた。人の配置まで変えると、現場の混乱がさらに大きくなると判断したためだ。やめると決めたのは、週2の終わりの短いミーティングだった。
このミーティングには、反対の声を上げてくれたベテラン検査員にも同席してもらった。「表を引く手間さえなくなれば、段階の分け方はどちらでもいい」という彼女の一言が、2段階への決め手になっている。反対してくれた人の意見が、結局いちばん効いた。
3週間後の数字
3週間前、1日あたりの検査時間はロット数の増加で大きく膨らんでいた。基準を簡略化し、ロット票への印字も定着した週3の終わりには、以前の水準に近いところまで縮んでいた。
この3週間で費やした社内工数は、基準づくりと現場での調整、検査員への説明会をあわせて数十時間ほどだった。外部への費用は発生していない。期間中、この工程からの不良流出は起きなかった。生産管理側の帳票改修も、既存のシステムの範囲内で収まり、追加のライセンス費用は不要だった。
検査員からのヒアリングも、週3の終わりにもう一度行った。「表が短くなって助かる」という声が複数あった一方で、「ロット票の印字が抜けている箱がたまにある」という新しい指摘も出た。これは生産管理側の運用がまだ完全に定着していないためで、次の改善候補として残している。
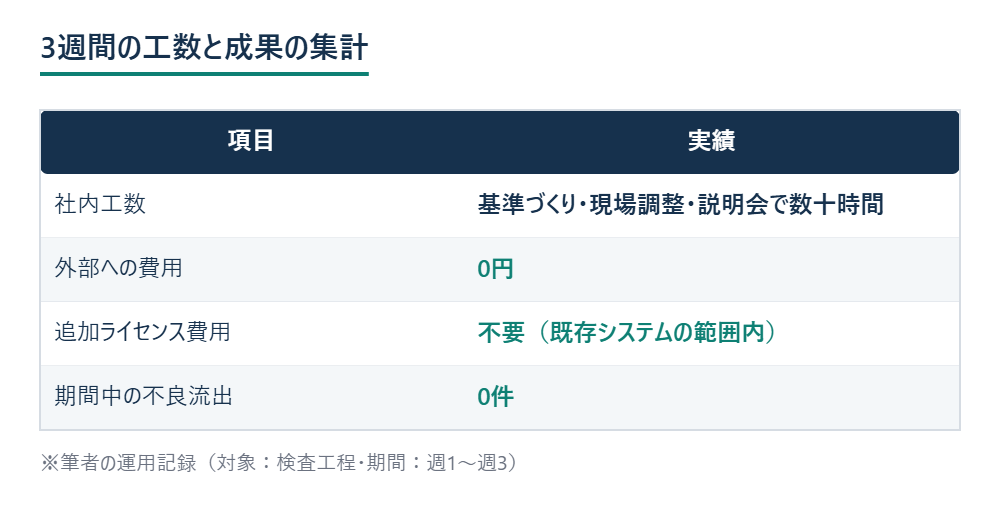
数字だけ見ると、うまくいった話に見える。ただ、週2でつまずいていなければ、この形にはたどり着かなかった。反対の声を聞いた時点で表を引っ込めていたら、今も大ロット前提の基準のままだったはずだ。
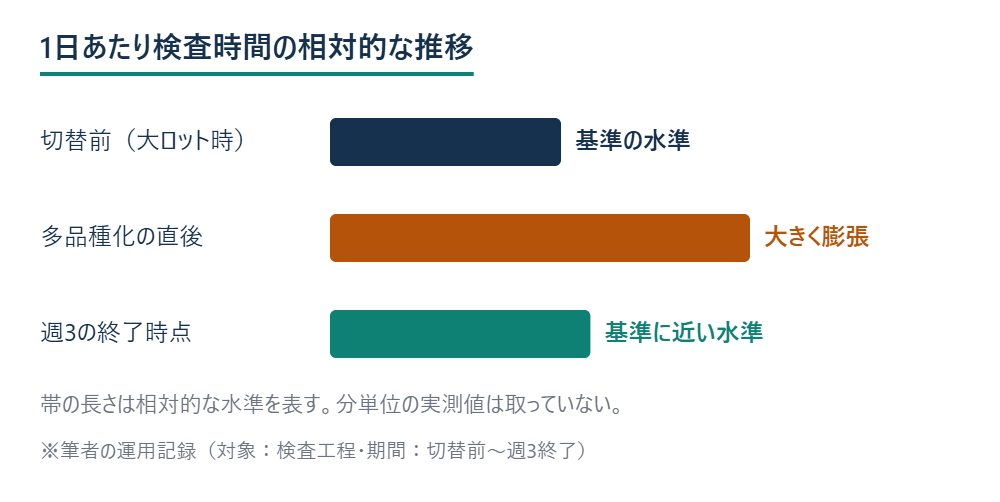
今もこの2段階の基準が最終形だとは思っていない。品番数がさらに増えれば、また作り直すことになる。それでも、変えることそのものへの現場の抵抗感は、この3週間で確かに下がったと感じている。
あのベテラン検査員は、今では新しい表を誰よりも早くめくる。「迷わなくなった」と言われたときは、正直うれしかった。
今回あらためて学んだのは、基準を作る技術そのものより、基準を現場に渡すときの手順の方がずっと難しいということだった。表そのものの出来は、週1の時点でほぼ完成していた。それでも、現場の情報が足りないまま渡してしまえば、どんなに練った表も機能しない。
次に同じような切り替えをするときは、表を貼る前に必ず1日、現場に立ってから配ろうと決めている。今回は結果的にそうなったが、最初からその順番を知っていれば、週2のつまずきは避けられたかもしれない。同じ失敗を他の課でも繰り返さないよう、この教訓は社内の改善事例集にも短くまとめて残した。
抜取検査の考え方や、少量多品種への切り替え方は、現場改善ポータル(genba-tameshita.com/portal/)でも基準の作り方として整理している。今回のような「作った後に現場でどう崩れたか」の話は、そちらを読んだ後の実例として見てもらえたらと思う。
参考書籍
抜取検査の数字の見方は、『統計学が最強の学問である』(西内啓)で一から入り直した。
【PR】
|
|


もう1冊、『儲かるメーカー 改善の急所〈101項〉』(柿内幸夫)は机の引き出しに入れてあって、行き詰まったときに拾い読みしている。
【PR】
|
|

次に読む
紙の検査記録をタブレットに変えたとき、ベテランが一番嫌がったこと ― 別の検査変更で現場の反発に向き合った記録。
検査記録を紙から電子に切り替えたら、まるまる1か月だけ二重運用になった話 ― 切り替え期間の混乱をどう乗り切ったかの記録。
本記事は筆者個人の体験に基づく記録であり、社内の実額・固有名称はぼかして記載している。同様の場面で運用を変える際は、自社の基準に照らしてご判断いただきたい。