- 期間
- 2026年6月8日〜6月19日(ストップウォッチで測った2週間。改訂の反映は7月1日、月報での確認は8月3日、連絡票の集計は8月末まで)
- 対象
- 組立セル3台で1人が通しで組む製品の標準時間(作業要素7つ・6年前に私が測った値)
- 体制
- 品質保証の管理職である私と、組立の作業者3人、現場リーダー1人、生産技術の担当者1人
- 結論
- 7要素のうち3要素で標準時間が実態より短く、差し引きで1台あたり29秒ずれていた。測り直した値に改訂し、能率の月報は84%から94%に動いた。
「この標準時間、誰が測ったんですか」
6月3日の水曜日、月次の生産会議が終わって席を立ちかけたときに、組立の現場リーダーが資料の1行を指で押さえて言った。5月の能率84%という行だ。責める口調ではなかった。ただ、その下に小さく書かれた標準時間の欄、1台4分12秒という数字を見て、私は座り直した。測ったのは私だった。生産技術にいた6年前、まだ組立セルが2台しかなかった頃に、私がストップウォッチを持って立った数字がそのまま残っている。
「私です」と答えると、リーダーは少しだけ笑って、「じゃあ、もう一回測ってもらえませんか」と言った。
6年前の私が測った数字
組立セルは今3台あって、作業者1人が部品のセットから梱包まで7つの作業要素を通しでこなして1台を仕上げる。標準時間はその7要素の合計で、部品セット、軸の組付け、ねじ締め、カバー取付、検査、ラベルと刻印の確認、梱包の順に並んでいる。合計は252秒、1台4分12秒だ。生産計画はこの数字で立っていて、月報の能率はこの数字を分子に置いて計算される。
84%という能率は、この1年ほどずっと80%台の前半で動いていた。会議では「作業者の習熟」や「段取りの改善」が対策として書かれ続けていたが、リーダーの言い分は違った。守れない標準を守れと言われている、というものだ。品質保証の立場で言えば、標準どおりにできないという申告は、黙って自己流になるより何倍もましだ。ただ、申告の中身が本当かどうかは、測らないと分からない。
その場で私が引き受けた。生産技術の担当者は今2人で、量産の立ち上げが2件重なっている。頼めば測ってくれるが、順番が回るのは早くて秋だ。6年前に測った本人が測り直すのが、一番角が立たない。
会議室を出ると、廊下の窓から組立セルの上の照明が3つ並んで見えた。
2週間の段取り
測定は6月8日の月曜から19日の金曜までの2週間と決めた。1日1要素、午前と午後に1時間ずつ、3人の作業者をそれぞれ10サイクル測る。1要素あたり30サイクル、中央値を取る。平均ではなく中央値にしたのは、部品の取り違えやドライバーの電池切れのような1回きりの値に引っ張られないためだ。
1週目は月曜から木曜で要素1から4を測って金曜は予備日、2週目は月曜から水曜で要素5から7、木曜に気になった要素を測り直し、金曜に生産技術の担当者と一緒に旧値と突き合わせる。紙に書くとこれだけで、実際にはこのとおりに進まなかった。
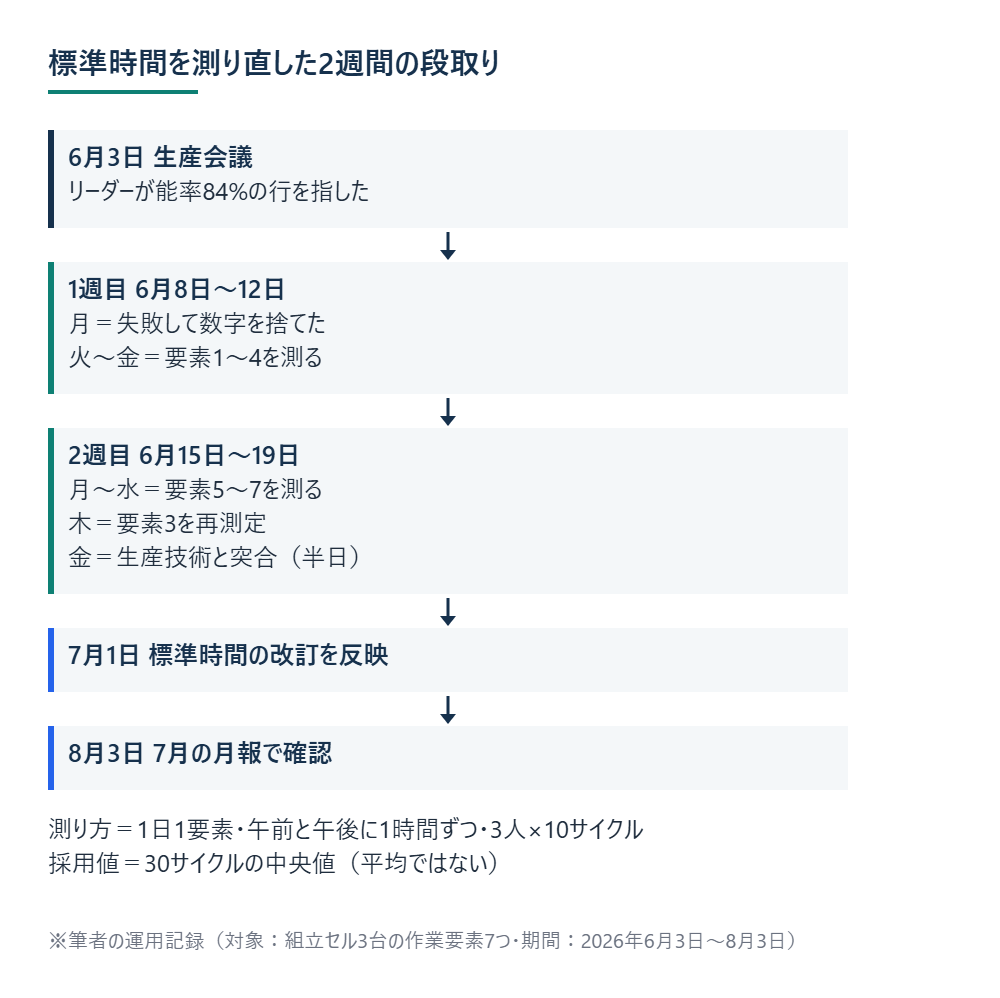
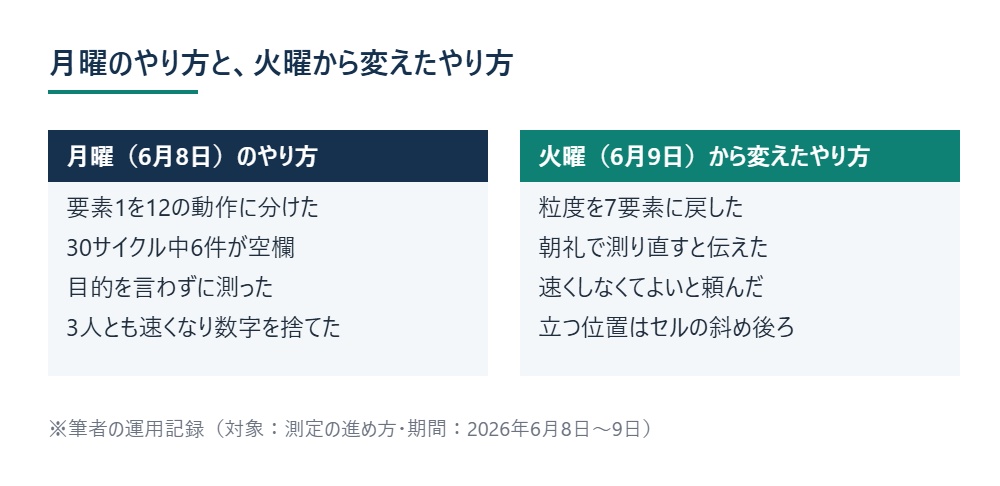
測る位置も決めた。セルの斜め後ろ、作業者の手元は見えて、本人の視線には入らない場所。6年前は正面に立って測っていて、あとで「見られていると手が変わる」と言われた記憶があった。
ストップウォッチは検査室にあった校正済みの1本を借りた。記録用紙は自分で作った。要素名、作業者、サイクルの番号、秒、それに気づいたことの欄を1つ。
月曜の分は全部捨てた
初日は2つの失敗をした。
1つ目は、要素をさらに細かく割ろうとしたことだ。要素1の部品セットを「箱から取る」「治具に置く」「向きを直す」のように12の動作に分けて、動作ごとにラップを押した。6年前にはできたはずのことが、できなかった。手が追いつかず、30サイクルのうち6サイクルは秒の欄が空いた。作業者の手より私の指の方が遅い。
2つ目は、目的を言わずに測り始めたことだ。ありのままを測りたくて、朝礼では「様子を見にきた」とだけ伝えた。すると3人とも、明らかに速くなった。1人は午前の10サイクルの途中で私の方を見て、「これ、測ってますよね」と言った。
火曜の朝礼で、標準時間を測り直すこと、速くする必要はないこと、いつもどおりで頼むことを伝えた。粒度は7要素に戻し、月曜に取った数字は使わないことにした。要素1は火曜から測り直し、1日遅れた分は予備日にしていた金曜に要素4を測ることで吸収している。
火曜の午後、要素1の10サイクル目を測り終えたとき、作業者の1人が治具に部品を置きながら「今日は普通にやってますよ」と言った。手元は見ていなかった。
ねじが4本から6本になっていた
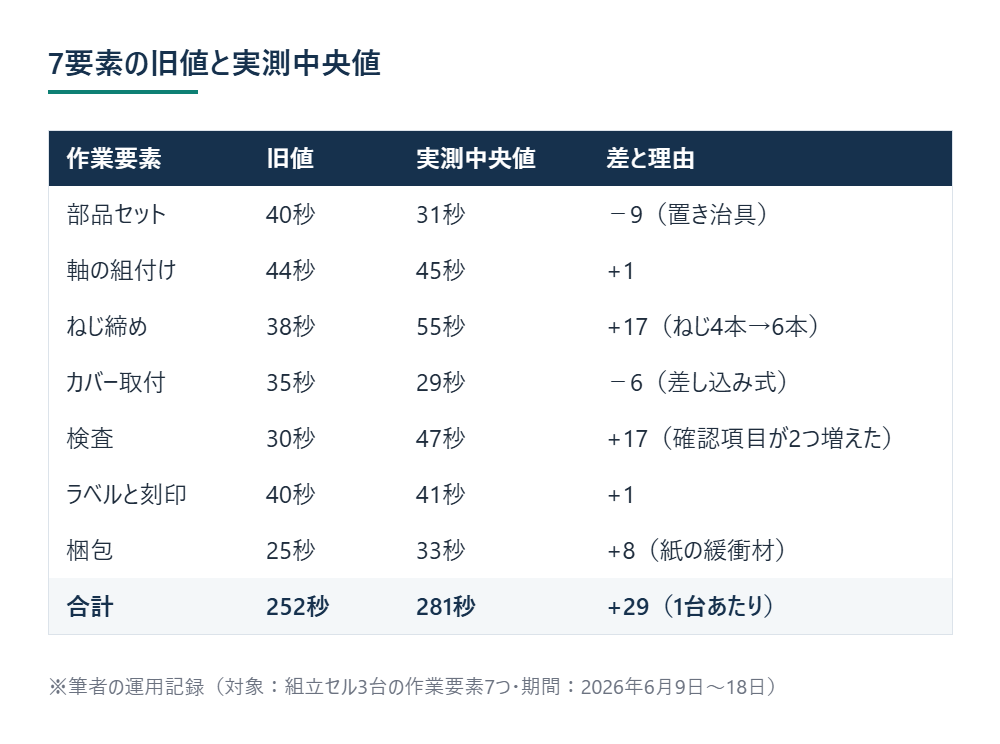
要素3のねじ締めは、旧値が38秒だった。木曜に測った中央値は55秒。3人とも50秒を切ったサイクルが1回もなかった。
ねじ締めの作業者は、私が数字を見せる前に「6本になってから、ここだけ息が合わないんですよ」と言った。1台ごとに手が止まる感覚を、本人は3年間持っていたことになる。
理由はすぐ分かった。3年前の設計変更で、カバーを固定するねじが4本から6本に増えていた。設計変更の連絡は当時の4M変更の記録に残っていて、作業標準書の図も6本に直っている。直っていなかったのは標準時間だけだった。ねじが2本増えれば、1本あたり8秒として16秒は伸びる。誰も気づかなかったのではなく、標準時間を直す手順がどこにもなかった。
要素5の検査も同じだった。旧値30秒に対して、実測は47秒。2年前に客先の要求で外観の確認項目が2つ増え、検査基準書は改訂済みだった。要素7の梱包は、成形トレーから紙の緩衝材に変わって、折る作業が1つ増えていた。25秒が33秒になっていた。
3つとも、変更そのものは正しく管理されていた。変更が標準時間に届いていなかっただけだ。
速くなっていた要素もあった
逆に、旧値より速くなった要素が2つあった。
要素1の部品セットは40秒が31秒に縮んでいた。4年前に現場が自分たちで作った置き治具で、部品の向きを直す動作がなくなっている。改善提案の記録にも残っていた。提案した作業者は今も同じセルにいて、「速くなったの、知らなかったんですか」と言われた。知らなかった。要素4のカバー取付は35秒が29秒で、こちらはねじ締めと同じ設計変更が理由だった。ねじが増えた代わりに、カバーの位置決めが差し込み式になって、手で押さえる時間が要らなくなっていた。
同じ設計変更が、要素3を17秒伸ばして、要素4を6秒縮めていた。変更連絡の紙には「作業性向上」と書いてある。半分は本当だった。
要素2の軸の組付けは44秒が45秒、要素6のラベルと刻印の確認は40秒が41秒で、この2つは6年前の数字がほぼそのまま生きていた。
2週目の水曜の夕方、要素7まで測り終えた記録用紙を、旧値の横に実測値を並べてリーダーに見せた。リーダーは要素3の行を指で押さえたまま、しばらく何も言わなかった。
木曜の再測定と、金曜の突合
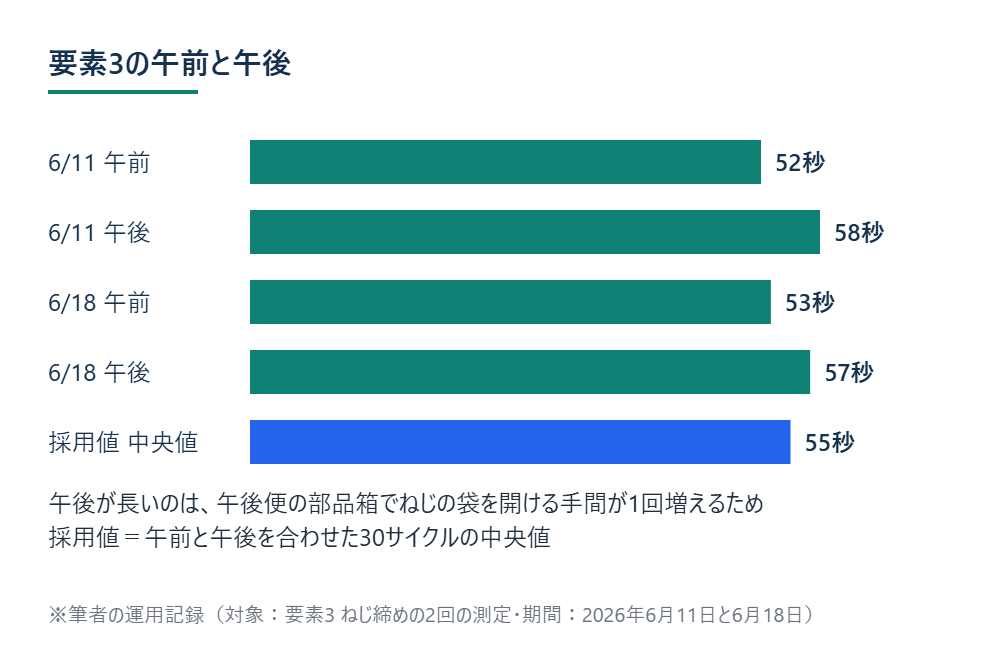
2週目の木曜は、要素3を測り直した。1週目の木曜に測ったとき、午前の中央値が52秒、午後が58秒で、6秒の開きがあったからだ。1日の中で変わるものを1つの数字にしてよいものか、その時点では決めきれなかった。
測り直した木曜も、午前53秒、午後57秒。開きは午後にドライバーのトルクが落ちてくるからではなく、午後の便で入ってくる部品の箱が違い、ねじの袋を開ける手間が1回増えるからだった。作業者が教えてくれた。午前と午後を合わせた30サイクルの中央値55秒を、そのまま使うことにした。箱の違いは生産技術に渡す別の話だ。
金曜は生産技術の担当者と、7要素の旧値と実測値を1行ずつ突き合わせた。担当者は6年前の私の記録用紙のコピーを持ってきていて、要素3の38秒の横に当時の私の字で「4本」と書いてあるのを見つけた。私が書いた覚えのないメモだった。突合の途中で、担当者が旧値の要素5を指して「検査の30秒、当時は目視だけですよね」と聞いた。そのとおりで、今は限度見本と照合する項目が2つ乗っている。半日で突合は終わり、7月1日からの改訂を生産技術が起案することになった。
4分12秒から4分41秒へ
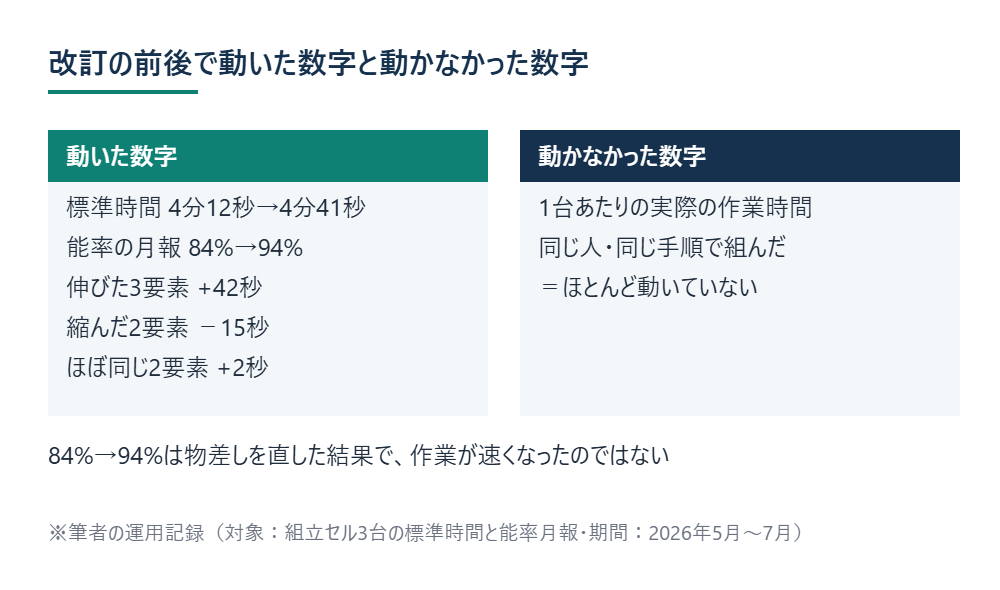
新しい標準時間は、測り直した7要素の中央値をそのまま足して281秒、4分41秒になった。四捨五入も、余裕を見た上乗せもしていない。測った数字をそのまま置いた。旧値との差は1台あたり29秒。伸びた3要素で42秒増え、縮んだ2要素で15秒減り、差し引き27秒に、ほぼ変わらない2要素の2秒が乗っている。
7月1日から生産計画がこの数字で組まれ、8月3日に出た7月の月報で、能率は94%になった。計画台数が実態に合ったぶん、月末に残業で帳尻を合わせる回数も減り、7月は月末の休日出勤がなかった。
ここは書き方に気をつけたい。作業が速くなったわけではない。7月の組立セルは6月と同じ人が同じ手順で組んでいて、1台あたりの実際の時間はほとんど動いていない。動いたのは物差しの方だ。84%が94%になったのは、守れない基準を守れる基準に直しただけで、改善ではない。会議でそう説明すると、製造の課長は「じゃあ、この10%分は何だったんだ」と言った。6年分の設計変更の積み残しだ、と私は答えた。
2週間でかかったもの
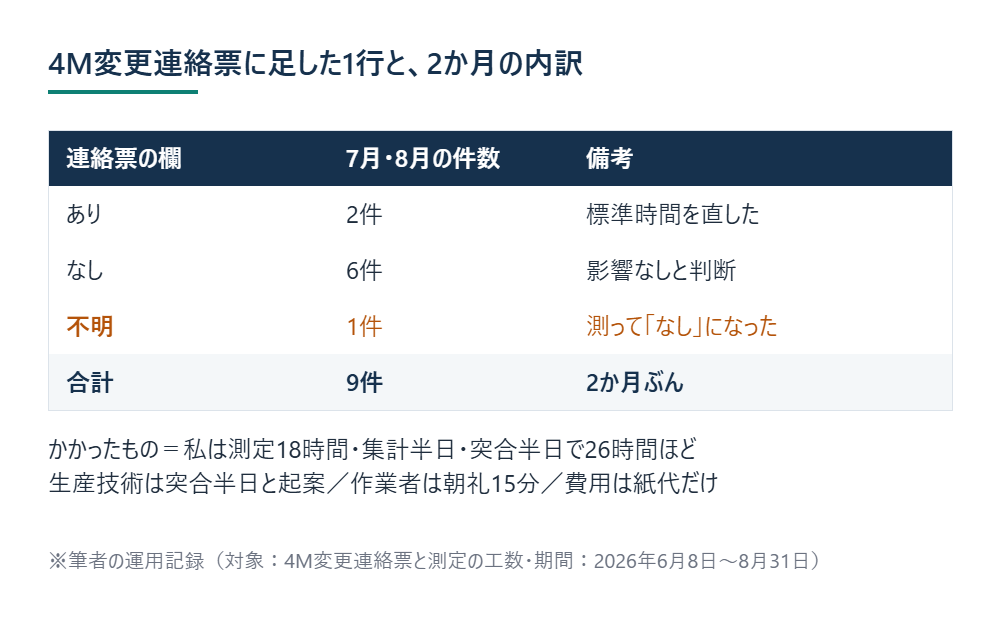
私の時間は、測定が1日2時間で9日分の18時間、集計に半日、突合に半日、合わせて26時間ほど。生産技術の担当者は突合の半日と起案。作業者3人には火曜の朝礼で15分もらった以外、追加の時間は頼んでいない。ストップウォッチは検査室のものを借り、記録用紙は自分で刷ったので、費用は紙代だけだ。
変えたことが1つある。標準時間を6年間放っておいた仕組みを、そのままにしないことだ。4M変更の連絡票に「標準時間への影響」の欄を1行足して、変更を起案する人が「あり・なし・不明」のどれかに丸をつけるようにした。不明に丸がついたら、私か生産技術が測る。7月と8月で連絡票は9件出て、「あり」が2件、「なし」が6件、「不明」が1件だった。不明の1件は測って「なし」になった。
この欄で本当に取りこぼしが防げるのかは、正直まだ分からない。丸をつけるのは人で、6年前の私も「4本」と書いておきながら数字を直さなかった。それでも、標準時間が疑われたときに「誰が測ったんですか」から始まるよりは、連絡票の1行から始まる方がいい。
リーダーには、測り直した2週間の記録用紙を綴じて渡した。次に標準時間を疑うときは、この紙から始めてもらう。
組立セルの上の照明は、今も3つ並んでいる。リーダーは月報の能率の行を、もう指で押さえなくなった。
標準どおりにできない、と現場が言い出したときの受け止め方は、ものづくりハンドブックのM21 作業標準どおりにできないときの申告の仕方に型として置いた。今回の記事は、その申告を受けた側が数字で確かめに行った記録にあたる。
参考書籍(PR)
標準作業を「作業者が守るもの」ではなく「現場が繰り返し直していくもの」として書いているのが、大野耐一『トヨタ生産方式』だ。標準時間を6年間放っておいた自分に一番刺さった本で、測り直しを引き受けた背中を押したのは、この本の標準作業の章だった。
【PR】
次に読む
工程パトロールの指摘を「その場で直せる」と「直せない」に分けるまで — 指摘をその場で直すか記録に回すかを、安全・流出・5分以内・ライン停止の4基準で分け、3か月144件のうち58件をその場で直した記録。使える時間と人数を先に数字にしてから基準を作った順番が、今回の測定の段取りと同じだ。
朝礼を5分短くする代わりに始めた1つのこと — 前日の不良の読み上げをやめたら同じ不良が2日続き、不良品を1個だけ台に置く運用に替えてから6週間再発が出ていない記録。現場の「聞いていない」をそのまま受け取らず、何を見ていたかを確かめに行った点が近い。
免責: 本記事は筆者個人の経験に基づく記録です。標準時間の決め方や能率の計算式は会社ごとに異なります。秒数は自社の組立セルで数えた値であり、実際の運用は各社の基準に合わせてご判断ください。