- 期間
- 2026年7月13日〜9月2日(治具が机に届いた日から、検査台に2週間置いて数え、合否判定に使うと決めて検査基準書を改訂し、1回目のピン径の測定と作り直しまで)
- 対象
- 板金ブラケット1品番の穴4か所の位置を確認する治具1個(生産技術が3Dプリンタで作ったもの)と、その品番の最終検査
- 体制
- 品質保証の管理職である私と、治具を作った生産技術の担当者1人、検査台の検査員1人
- 結論
- 治具を通れば合格、通らなければノギスで測る形で合否判定に使うと決めた。条件は月1回のピン径の測定と、0.05mm減ったら作り直すこと。1個あたりの検査は90秒から15秒になった
生産技術の担当者が、白い樹脂の板を私の机に置いた。手のひらより少し大きい長方形で、4本のピンが立っている。角は丸く、表面には積層の細い縞が見える。「ブラケットの穴位置、これで見られませんか」と言って、担当者はブラケットを1個、ピンにかぶせた。かちっと音がして、4本とも穴に入った。
7月13日の午後だった。私はそれを手に取って、裏返して、もう1度ブラケットをかぶせた。軽い。ノギスの半分もない重さで、これが検査の道具になるのかどうか、その場では答えなかった。
生産技術に3Dプリンタが入ったのは去年の秋で、治具や取付具の試作に使うと聞いていた。検査の道具を作るという話は、このときが初めてだった。
ノギスで4か所、1個90秒
そのブラケットは板金の曲げ品で、穴が4か所ある。図面の位置公差は±0.2mm。検査台では検査員がノギスで穴の間隔を3か所と穴径を測り、記録して次へ進む。7月14日に検査員の横でストップウォッチを持って数えると、10個で15分。1個90秒だった。
検査員の手元を見ていると、ノギスを当てる、目盛りを読む、記録用紙に書く、を4回繰り返している。書く時間が半分近い。ノギスを置いて、鉛筆を持って、またノギスを持つ。
1日の数量は平均120個。検査員はこの品番だけで1日3時間、ノギスを持っている。担当者が治具を作ろうと思ったのは、その検査台の横を通るたびに同じ動きを見ていたからだそうだ。プリンタは生産技術の部屋にある据置型で、材料は白い樹脂のフィラメント。
印刷にかかったのは3時間40分、材料は200円分ほどだった。
使い方は3通りあった
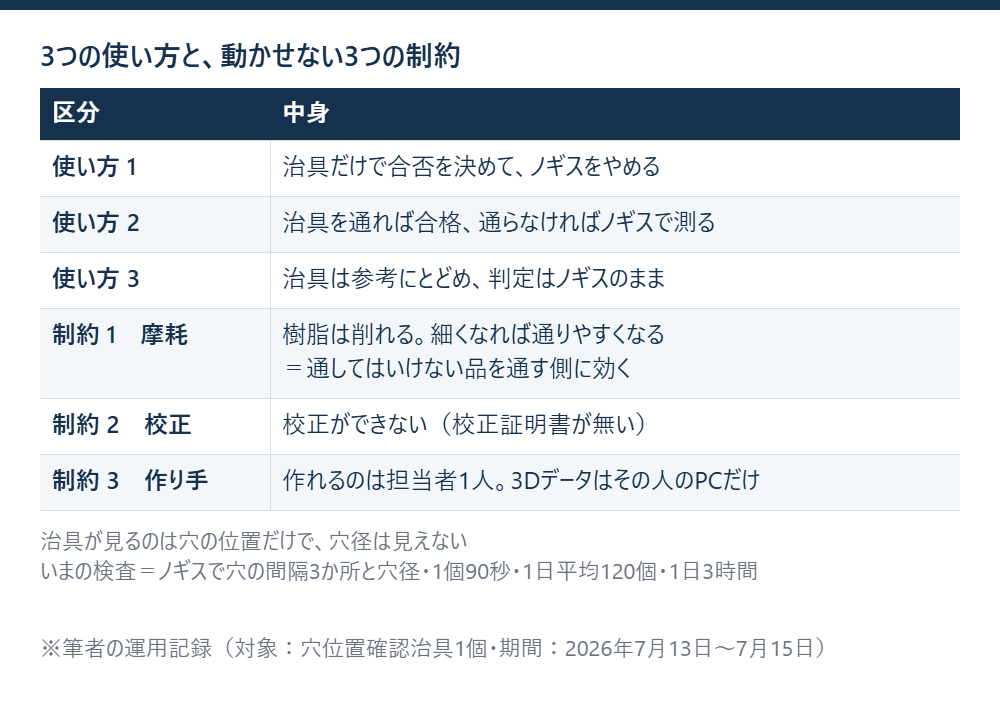
迷ったのは、この治具を何に使うかだった。7月15日に担当者と検査員を呼んで、使い方を3つに分けた。1つ目は、治具だけで合否を決めてノギスをやめる。2つ目は、治具を通ればそれで合格、通らなければノギスで測って決める。3つ目は、治具は傾向を見る参考にとどめ、判定はノギスのまま。
動かせない制約も3つあった。樹脂は削れる。ピンがブラケットの穴の縁に当たるたびに少しずつ細くなり、細くなれば通りやすくなる。つまり摩耗は、通してはいけない品を通す側に効く。校正もできない。既製のゲージなら校正証明書が付いてくるが、この治具にはそれが無い。作れるのは担当者1人だけで、3Dデータはその人のPCにしか無かった。
治具が見ているのは穴の位置だけだ、ということも確かめた。ピンは穴より細いので、穴径が大きすぎても通る。穴径の確認は治具では代わりにならず、ノギスで見るしかない。
3つ目の制約を口に出したとき、担当者は少し気を悪くしたように見えた。私が心配していたのは腕ではなく、その人が異動したあとのことだ。
基準を4つ、順番をつけて
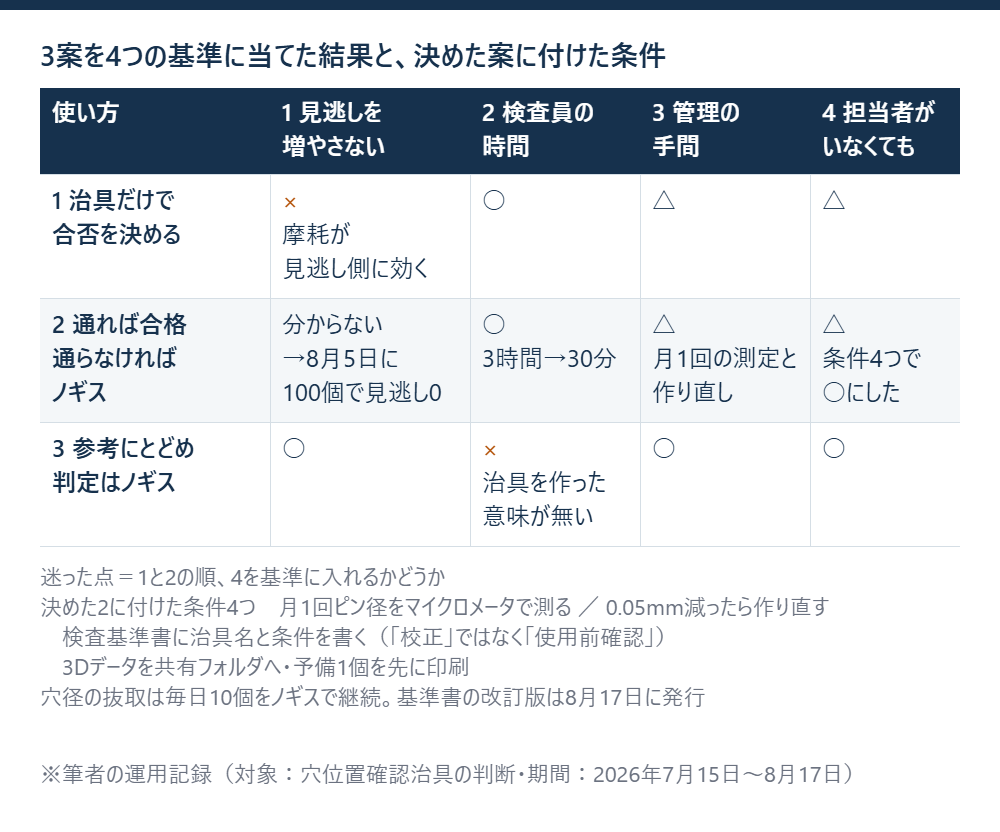
判断の基準は4つにした。1番目は、見逃しを増やさないこと。2番目は、検査員の時間。3番目は月々の管理の手間で、校正の代わりになる確認と、作り直しの手間を含む。4番目は、担当者がいなくても回ること。
1番目と2番目の順で少し迷った。1日3時間は大きい。ただ、穴位置のずれは客先の組立で止まる不良で、去年1件出ている。去年の1件は、客先の組立ラインで取付具に載らず、翌日に写真が届いた。見逃しを1つ増やして時間を3時間減らす取引は、私にはできなかった。
4番目を入れるかどうかも迷った。担当者の異動を基準に書くのは、本人の前では言いにくい。ただ、書かなければ、次に同じ相談が来たときにまた私の頭の中だけの基準になる。
3案を4つの基準に当てると、1つ目の案は1番目で×が付く。摩耗の向きが分かっている以上、治具だけで通す形は取れない。3つ目の案は1番目が○でも2番目が×で、治具を作った意味が無い。残ったのは2つ目で、ただしこの案は1番目が「分からない」だった。治具を通った品を、ノギスなら落としていたかどうか。数えないと分からない。
数える期間は2週間、稼働日で10日にした。
2週間、検査台の端に置いた
7月21日から8月3日まで、治具を検査台の端に置いた。全数を治具に通し、通った品も毎日10個はノギスで測る。通らなかった品は全部ノギスで測る。記録は検査員が紙に正の字で付け、私は夕方に数字だけ写した。穴径は治具では見えないので、毎日10個の抜取のときに一緒に測る。
初日の7月21日は、検査員が治具に通す手つきがぎこちなく、10個で4分かかった。3日目には落ち着いた。
使う前に、担当者と2人でピンの径と間隔を測っておいた。ピン径は4本とも6.20〜6.24mm、間隔は図面値に対して−0.05〜+0.08mmの範囲に収まっていた。
10日で治具に通したのは1,200個。通らなかったのは29個で、ノギスで測ると27個は公差内、2個は穴位置が0.3mmずれた本当の不良だった。治具は、公差内の品を27個はじいている。27個のずれは0.1mm台で、公差の内側にあった。治具の側が、公差より狭く見ている。逆に、治具を通った品のうちノギスで測った100個は、100個とも公差内だった。
はじきすぎる方向にずれているのは、ピンの径を担当者が公差より少し安全側に取っていたからで、これは狙いどおりだった。通ってはいけない品が通った例は、100個の範囲では0件。
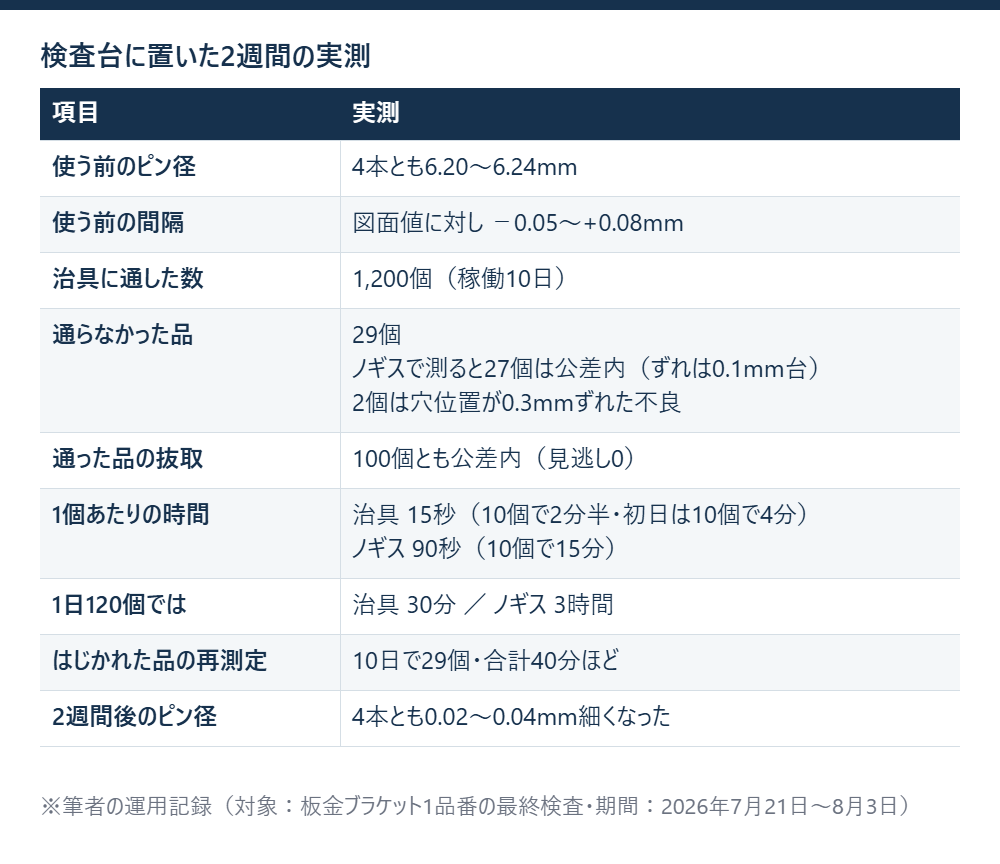
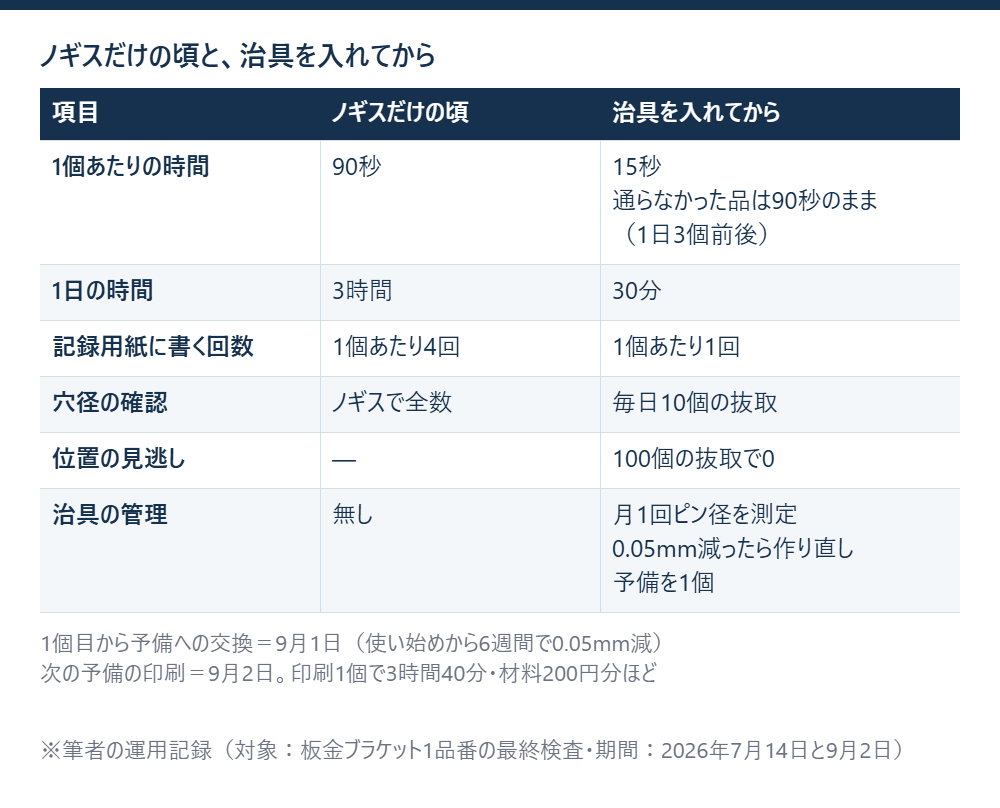
時間は、3日目以降で治具に通すのが10個で2分半。1個15秒。1日120個で30分になり、ノギスのときの3時間から2時間半減った。ただし、はじかれた品は結局ノギスで測るので、1日3個前後は90秒の作業が残る。10日で29個、再測定は合計で40分ほどだった。
2週間の終わりに、ピンの径をもう1度測った。4本とも0.02〜0.04mm細くなっていた。
8月5日に決めたことと、付けた条件
8月5日、担当者と検査員と3人で数字を並べ、2つ目の案でいくと決めた。治具を通れば合格、通らなければノギスで測る。1番目の基準は「分からない」から「100個で見逃し0」に変わり、それで足りると判断した。全数をノギスで測っていた頃も、検査員の読み取りを誰かが確かめていたわけではない。
条件は4つ付けた。月に1回、ピンの径をマイクロメータで測って記録する。使い始めの径から0.05mm減ったら作り直す。2週間で0.04mm減ったので、単純に伸ばせば線に届くのは3週間ほど。月に1回だと越えたあとに気づくことになるが、作り直しそのものは印刷3時間40分で済む。3つ目は、検査基準書に治具の名前と、この2つの条件を書くこと。4つ目は、3Dデータを共有フォルダに置き、予備を1個先に印刷しておくこと。予備を先に作るのは、作り直しが要る日に3時間40分待たないためだ。穴径の抜取は、それまでどおり毎日10個をノギスで続ける。
基準書の改訂版は8月17日に出た。「校正」という言葉は使わず、「使用前確認」と書いた。校正証明書が無い道具に校正という言葉を当てると、監査で説明が要る。
検査員の記録用紙は、穴の間隔3か所の欄が消えて、治具の通過と穴径の欄になった。書く回数は1個あたり4回から1回に減った。
9月2日、1回目の作り直し
9月1日に1回目の測定をした。使い始めの7月21日から6週間で、いちばん細いピンが0.05mm減っていた。最初の2週間で0.04mm減ったペースからすると遅く、減り方は使い始めが速くて、あとは緩やかになるらしい。予備に替えて、9月2日に担当者が次の予備を印刷した。
担当者は、ピンの根元を太くした形に設計を変えるかと聞いてきた。私は変えないでほしいと言った。形を変えれば、2週間の数字を取り直すことになる。
正直に言えば、月1回の測定で間に合うのかは、まだ分からない。0.05mmという線も、2週間の数字から引いただけで、根拠と呼べるほどのものではない。ただ、線が無いまま使うよりは、線があって外れるほうが直しやすい。
検査員は「ノギスを持つ時間が減ったぶん、外観を見る時間が増えた」と言った。私はそれを聞いて、外観の見落としが減ったかどうかを、次に数えることにした。
白い治具は、いまは2個目が検査台の端にある。1個目は、ピンが細くなった状態のまま、私の引き出しに入れてある。
相談を受ける、用途を分ける、妥当性を確かめる、校正の対象を決める、標準に書く。この順番はものづくりハンドブック T31 自作治具・簡易測定器を検査に使うときの確認に書いてあって、私がやった順もほぼ同じで、違ったのは4番目の校正の扱いを2番目から気にしていたことだ。参考用途と合否判定用途で確認の重さを分ける、という表もそこにある。
参考書籍(PR)
お金をかけずに、制約の中で手を打つ考え方は、森岡毅『USJのジェットコースターはなぜ後ろ向きに走ったのか』が扱っている題材で、設備投資なしで結果を出した例として定番とされる本だ。200円の樹脂で1日2時間半を空けた話は、この本の題名を思い出させる。
【PR】
|
|


次に読む
検査基準書の限度見本を作り直した3週間 — 樹脂成形品の限度見本を合格側と不合格側の2個1組に作り直し、検査員3人の判定の割れが30個中8個から1個に減った記録。判定のよりどころを現物で持つ、という点で治具と同じ側にある。
作業標準書の写真を撮り直すために、ラインを3回止めた65分 — 現物と違う写真14枚を撮り直すのにラインを3回、合計65分止め、写真についての現場からの質問が月5件から0件になった記録。止めた時間まで数えてあるので、ラインを止める相談をする前に読むと早い。
免責: 本記事は筆者個人の経験に基づく記録です。樹脂の摩耗や印刷の精度は機種・材料・形状によって異なり、数値は自社の1品番で測った値です。検査への適用は各社の基準に沿ってご判断ください。