- 場面
- 自社の出荷検査で合格した部品が、客先の受入検査で寸法不良として返ってきた
- 対象
- 測定値で合否を決める部品の、自社と客先の判定の食い違い
- 使うもの
- 5項目の突き合わせ表と、1日目から5日目までの段取り
- 要点
- どちらの測定が正しいかは後に回し、5つの条件をそろえて差の出どころを絞る
客先の受入検査で不合格、自社の出荷検査では合格。この食い違いが起きたら、最初の1週間は原因を探すより先に、両者の条件を5つ並べて突き合わせる。
5つとは、判定に使った基準の版、測り方と測定器、測った現品と位置、出荷から受入までの輸送と保管、そして丸める前の生の測定値のことだ。この5行がそろうまでは、「うちの測定は正しい」とも「客先の言うとおりだ」とも返さない。そのあいだに客先のラインを止めないための手当てだけは、初日に打つ。
よく聞くのは、こんな流れになる。たとえば外径の規格が20.00±0.05mmの部品で、客先から「受入検査で20.07、規格外」と連絡が来る。自社の出荷検査記録を開くと、同じロットの値は20.03で合格になっている。営業は「うちは測って出している」と言いたくなり、製造は「客先の測り方がおかしい」と言いたくなる。
どちらの言い分にも根拠はある。ただ、この時点ではどちらもまだ確かめていない。
初日に選ぶ道と、その決め方
不合格の連絡を受けた日にとれる道は、大きく分けて3つある。
| 道 | よいところ | 困るところ |
|---|---|---|
| A 自社で測り直し、合格の値を返す | 1日で返事ができる | 客先の測定を否定する形になる。差が本当にあったときに取り消すのが重い |
| B 不合格を受け入れ、選別と是正を走らせる | 客先の不安がすぐに収まる | 原因が測り方の差だった場合、選別と是正の手間がまるごと空振りになる |
| C 暫定の手当てを打ってから、条件の突き合わせを先にする | あとで覆る返事をしないで済む | 最終の答えまで数日かかり、客先に待ってもらう説明が要る |
決めるときの基準は、優先の高い順に3つ置く。1つ目は客先のラインを止めないこと。2つ目は、出した返事があとで覆らないこと。3つ目として、自社の手元だけで確かめられるものから順に進められるかを見る。
Aは2つ目の基準で落ちる。測り直した値が合格でも、客先と同じ条件で測った値でなければ、差の説明にはならない。Bは1つ目を満たすものの、2つ目と3つ目で弱い。
私ならCを選び、Bのうち選別だけを暫定の手当てとして同時に始める。客先の手元にある在庫と自社の出荷待ちの在庫は、突き合わせの結果が出るまで隔離しておき、使う分だけ全数を測って渡す。是正処置の書類は、この段階ではまだ起こさない。
突き合わせ表に並べる5項目
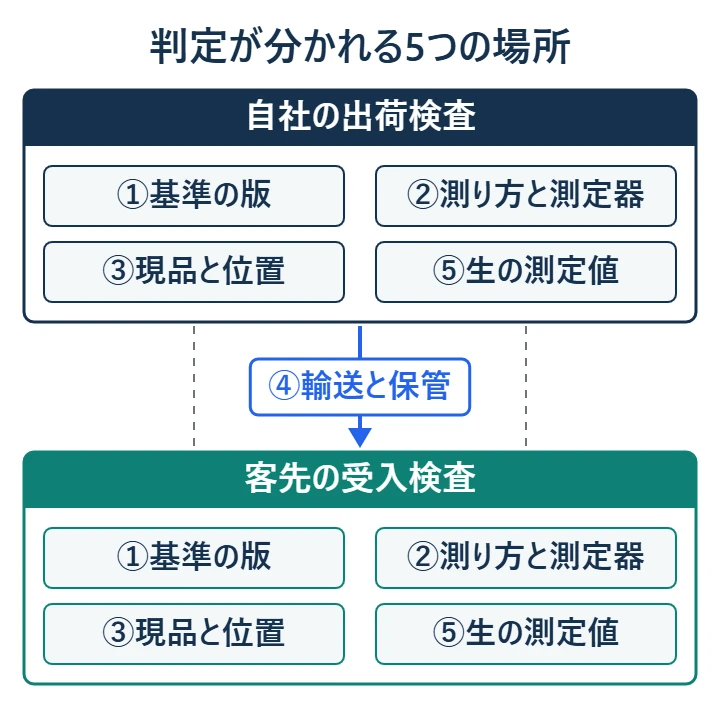
突き合わせ表は、行に5つの項目、列に自社と客先を置く。客先側の列を空欄のまま送り、埋めて返してもらう形にすると、電話で聞いたときの聞き漏れが減る。例として、先の外径の件を途中まで埋めた状態を載せる。
| 項目 | 自社(出荷検査) | 客先(受入検査) | 一致 |
|---|---|---|---|
| ①基準の版 | 図面 改訂C・検査規格書 第4版 | 図面 改訂C | ○ |
| ②測り方と測定器 | ノギス(最小目盛り0.01mm)・3か所の平均 | マイクロメータ(最小目盛り0.001mm)・1周回した最大値 | × |
| ③現品と位置 | ロット先頭の5個・長さ方向の中央 | 箱3から2個・端から10mm | × |
| ④輸送と保管 | 月曜に出荷・通常の荷姿 | 木曜に受入検査・倉庫で2日保管 | 確認中 |
| ⑤生の測定値 | 20.03・20.04・20.03の平均20.033(記録は20.03) | 20.068(記録は20.07) | 未記入 |
○の行は、この先の調べる対象から外せる。×の行と確認中の行だけを追えばよい。各行で何を書くかを、上から順に見ていく。
①基準の版
図面と検査規格書の版から確かめる。客先で図面が改訂され、公差や測定箇所の指示が変わっているのに、自社の出荷検査は古い版のまま、という食い違いは記号を並べれば一目で分かる。5項目のうちで白黒がいちばん早くつくので、表の先頭に置く。限度見本を使う項目なら、見本の版と保管場所も同じ行に書いておく。
客先に聞くときは、購買の窓口が持っている図面と検査室で使っている図面の版がずれていることもあるので、「受入検査で使っている図面の版」と場所まで指定して聞く。
②測り方と測定器
同じ断面を測るなら、3か所の平均より1周回した最大値のほうが小さくなることはない。行には、測定器の種類と最小目盛り、測った箇所の数、平均か最大か、測ったときの室温、部品を測定室に置いてから測り始めるまでの時間を書く。
校正の状態もこの行で聞く。外部で校正しているなら、JCSS(計量法校正事業者登録制度)の登録事業者が出した証明書かどうかまで書いておくと、2台の測定器の差が話題になったときに話が早い。
③現品と位置
客先が測った現品が、自社のどの記録と対応しているかを確かめる。ロット番号だけでは足りないので、箱番号や、型で作る品物なら型の番号まで聞く。そこまで分かれば、自社の保管見本から同じ条件の1個を選び出せる。
位置も同じ扱いで、端から何mmの所を測ったかまで書く。端部と中央部で寸法がそろわない品物なら、測る位置が違うだけで判定が割れる。
④輸送と保管
出荷した日と受入検査の日のあいだに何日あって、どこに置かれていたかを書く。樹脂部品なら吸湿、金属部品なら錆や打痕、薄物なら荷姿による変形が、この間に起きうる。自社の保管見本を同じ日数だけ似た場所に置いてから測り直せば、この行は自社の手元だけで確かめられる。
自社の保管見本を測り直しても値が動かず、客先の現品だけが外れているなら、輸送か保管のどこかで変化が起きている見込みが高い。その場合は、客先の倉庫での置き場所と、届いたときの荷姿の写真を頼む。
⑤生の測定値
最後に、記録に書いた値の元になった、丸める前の値を並べる。記録の20.03と20.07は0.04mm違って見える。自社の3か所の平均が20.033、客先の最大値が20.068なら差は0.035mmで、自社の平均も上限の20.05まで0.017mmしか余裕がない。
規格ぎりぎりの品物で判定が割れているなら、それは測り方の差か工程のばらつきの話になる。どちらの測定が正しいかを決めても、次のロットでまた判定は割れうる。記録を小数第2位で丸めている職場なら、この行のために、保管見本だけは第3位まで読める測定器で測り直しておく。
1日目から5日目の段取り
5項目を1週間で埋めるなら、日ごとの仕事は次の順に並べる。
- 1日目:客先に4点(測定値、測定日、測定器、測定箇所)を聞く。自社の出荷検査記録と保管見本の棚番を押さえ、客先の在庫と自社の出荷待ちの在庫を隔離する。
- 2日目:突き合わせ表の自社側の列を埋め、客先側の列を空欄のまま営業経由で送る。保管見本を、ふだんの担当者とは別の1人に測り直してもらう。
- 3日目:返ってきた客先側の列を並べ、一致しない行に印を付ける。①の行が×なら、どちらの版で判定するのが正しいかをその日のうちに客先へ確かめる。
- 4日目:×の行ごとに、自社だけで再現できるかを試す。②の行なら、客先と同じ測定器と同じ測り方で保管見本を測る。
- 5日目:差の出どころを1つに絞り、同じ現品を双方で測る再現試験の条件を文書にして客先へ出す。
客先から列が返ってくるのが遅れたら、3日目以降を1日ずつ後ろへずらす。自社側でできる④の測り直しは、待っているあいだに先に進めておける。
1日目の4点は、営業が電話で聞いて口頭で伝えるより、次のような短い文面にして営業からメールで送ってもらうほうが、答えが表にそのまま写せる。
ご連絡いただいた外径の件について、弊社でも出荷時の記録と保管見本の確認を始めました。つきましては、次の4点を先にお知らせください。受入検査での測定値(丸める前の値があればその値)、測定日、使われた測定器の種類と最小目盛り、測定した箇所(端からの距離や向き)。弊社の出荷検査の条件を書き込んだ突き合わせの表も明日中にお送りしますので、空いている列のご記入をお願いします。
「明日中に」と日を切っておくと、客先の担当者も自分の列を埋める段取りを組みやすくなる。
5日目に出す再現試験の条件書
5日目に客先へ出す条件書は、A4で1枚に収める。書いておかないと、立ち会いの当日に「どこを測るか」から話し合うことになり、そこでまた判定が割れる。欄は次の6つにする。
- 現品:保管見本の番号と、客先が受入検査で測った現品の箱番号
- 測定器:双方の測定器の種類、管理番号、校正の期限
- 測る位置:端からの距離と向きを図に書き込む
- 測り方:測る箇所の数と、平均を取るのか最大値を取るのかの別
- 環境:測定室の室温と、部品を置いてから測り始めるまでの時間
- 判定:差がいくつ以内なら同じ値とみなすか、その場で結論を出す人
最後の判定の欄は空けたまま送らない。双方で測った値がずれたとき、どこまでを測定の誤差とみなすかを先に決めておかないと、再現試験のあとにもう1度議論が始まる。
差が出た行ごとの次の手
差の出どころが絞れたら、その先の打ち手は行によって違う。
| 差が出た行 | 自社で打つ手 | 客先と決めること |
|---|---|---|
| ①基準の版 | 検査規格書を正しい版に直し、古い版で出荷したロットを洗い出す | 版を切り替える日と、古い版で出したロットの扱い |
| ②測り方と測定器 | 同じ現品を双方で測る再現試験で、差の大きさを出す | 測定器、測る箇所、平均か最大かを検査の取り決めに書き足す |
| ③現品と位置 | 位置ごとの寸法の差を測り、抜き取る位置を決め直す | 測る位置の指定 |
| ④輸送と保管 | 荷姿と保管の条件を見直し、保管見本で変化を確かめる | 受入検査までの日数と保管の条件 |
| ⑤生の測定値 | 工程の中心を規格の中央へ寄せる是正に進む | 規格ぎりぎりのロットの扱い |
5行とも一致して、それでも差が残るときに初めて、工程側の原因を追う是正処置に入る。私はこの順番を逆にしない。工程の原因調査は人も日数もかかるので、測り方の差だったと後で分かったときに失うものが大きい。
1週間のあいだの客先への返し方
突き合わせのあいだは、客先への返事に原因を確定したものとして書かない。推定を添えるなら、事実と欄を分けて「推定」と明記する。事実として書くのは、連絡を受け取った日時、現品と在庫の扱い、突き合わせ表を送った日、次に連絡する日の4つで、5日目に再現試験の条件を出すところまでを予定として添える。
客先がその日に知りたいのは、明日のラインをどう回すかになる。原因の見込みを書きたくなっても、隔離と全数測定の段取りを先に書き、見込みは5行がそろってから書く。
不合格の連絡を受けたら、その日のうちに客先への4点の質問を営業経由でメールに載せ、自社の保管見本の棚番と出荷検査記録の綴りを押さえる。突き合わせ表は上の5行をそのまま使い、自社側の列は翌日までに埋めて送る。
出荷検査で合格した物が客先で不適合と言われたときは、ものづくりハンドブックのTS38 出荷検査合格でも客先で不適合と言われたときの突き合わせを症状から引ける。そこにある「再現試験の結果が出るまでは、自社が正しい・客先が正しいという結論を急がない」という1行が、この5項目を先に並べる理由にあたる。
参考書籍(PR)
突き合わせ表を客先と行き来させる前に、検査・測定・抜き取りの言葉を部署のあいだでそろえておきたいなら、神谷俊彦ほか『図解でわかる品質管理 いちばん最初に読む本』のような入門書を1冊、検査室に置いておくとよい。版や測定器の話を営業や製造に説明するとき、図を指しながら話せる。
【PR】
|
|


次に読む
一次回答を、事実の確認状況・流出品の処置・次回連絡の期日・推定原因の4つの欄で出す書き方。自社で合格・客先で不合格のときの書き方も載せている。
5日目の再現試験を客先の立会いで行うときに、測定器の校正証明書と、判定が割れたときの扱いを前日までにそろえる準備表。
免責: 本記事は、製造現場でよくある場面をもとにした事例と、書式・手順の作例です。数値は説明のための例です。客先との検査の取り決めや判定の扱いは契約と各社の基準によって異なるため、実際の対応は自社の規程に沿ってご判断ください。