- 場面
- 測った値が人や日によって揺れる気がするが、どこから確かめるか決まっていない
- 対象
- 寸法の合否判定に使っている測定(ノギス、マイクロメータなど)
- 使うもの
- 10回ぶんの記録表と、範囲を公差幅と比べる線
- 要点
- 1人が1個を1台で10回測り、範囲の2倍が公差幅の1割未満ならその測り方で判定してよい
同じ部品を測ったはずなのに、朝と夕方で値が違う。新人の値だけ少し大きく出る。そう感じたら、最初に確かめたいのは1人で同じ物を測ったときの値の揺れ、つまり測定の繰り返し性になる。
やり方は単純で、ふだんその検査をしている1人が、印を付けた同じ1個を、同じ測定器で10回測る。10回の最大から最小を引いた範囲を2倍し、公差幅の1割未満ならその測り方で合否を決めてよい。3割を超えたら、その測定器と測り方は合否判定に使わない。1割から3割のあいだに入ったら、測り方をそろえてから測り直す。1割と3割の線は、自動車業界の測定システム解析の手引書(AIAG の MSA)の目安として広く引かれている数字だ。客先が別の基準を決めていれば、そちらに従う。
よく聞く話では、測定システム解析(MSA)のような正式な評価をやろうとして、人と日数の段取りがつかないまま止まってしまう。この確認はその手前でやるもので、1人なら30分で終わり、記録表も手書きのA4が1枚あれば足りる。
10回測る前にそろえる条件
そろえる条件は6つある。途中でどれかが変わると、揺れの原因が測定なのか条件の違いなのか分からなくなる。
- 測る人:ふだんその検査をしている1人
- 測る物:量産品から選んだ1個。規格の中央付近のものを選び、測る位置に油性ペンで印を付ける
- 測定器:ふだん使っている1台。校正の期限内であることを先に確かめる
- 測り方:1回ごとに測定器を部品から外し、置き直してから測る
- 記録:前の値が目に入らないよう、測る人とは別の人が書き取る
- 場所と時間:同じ台で、30分以内に終える
いちばん外せないのは、1回ごとに外して置き直す条件だ。当てたまま目盛りを何度読み直しても、拾えるのは読み方の揺れだけになる。実際の検査では部品を置き直し、測定器を当て直すところまでが毎回の作業なので、そこを含めて測らないと現場の揺れにならない。
どの測定から始めるかも決めておく。私なら、公差がいちばん狭い寸法、客先から値の提出を求められている寸法、過去に人によって判定が割れたことのある寸法の順に選ぶ。3つとも当てはまる寸法があれば、そこから始めれば足りる。
部品の温度にも気を付ける。朝いちばんに冷えた倉庫から出した部品と、昼の測定室でなじんだ部品を混ぜると、揺れに温度の差が乗る。測定室に置いてから測り始めるまでの時間を、条件のメモの欄に書いておく理由はここにある。
測る前に、最小目盛りも見ておく。最小目盛りが公差幅の10分の1より粗い測定器は、この確認の前に候補から外す。たとえば公差が±0.02mm、つまり公差幅0.04mmの寸法を最小目盛り0.01mmのノギスで測ると、値が2種類か3種類の数字にしかならず、揺れが目盛りの中に隠れてしまう。
記録表に置く欄
記録表はA4の縦1枚で足りる。上に6つの欄、その下に10行の測定値、最後に計算の行を置く。上の欄は次のとおり。
| 欄 | 書くこと |
|---|---|
| 品番と測定箇所 | 図面の寸法の番号と、印を付けた位置 |
| 公差 | 上限と下限、公差幅 |
| 測定器 | 種類、管理番号、最小目盛り、校正の期限 |
| 測る人と書き取る人 | 2人の名前 |
| 日付と時刻 | 測り始めた時刻と終えた時刻 |
| 条件のメモ | 室温と、部品を台に置いてから測り始めるまでの時間 |
計算の行は、最大、最小、範囲、範囲の2倍、範囲の2倍を公差幅で割った割合の5つにする。割合が表の最後の行に来るようにしておくと、あとで何枚も並べたときに、右下だけを見比べれば済む。記録表は、測定器を替えたとき、作業標準を書き換えたとき、担当者が替わったときに足していく。
この確認で分かるのは揺れの大きさまでで、値が本当の寸法からずれているかどうかは分からない。ずれを見るのは校正の仕事で、値の分かっている基準片を同じように10回測り、平均を基準片の値と比べる。記録表の欄は同じものが使える。
範囲を2倍する理由は、範囲と標準偏差の関係にある。範囲の平均が標準偏差の何倍になるかは測る回数で決まる係数で表され(NISTの統計ハンドブックに説明がある)、係数の値は品質管理の教科書の表に載っている。回数が10なら、その値は3を少し超える。2倍すればほぼ標準偏差の6倍で、平均の上下に3倍ずつの幅になる。この幅が公差の中でどれだけの場所を取るかを見る目安として使う。
回数を10にそろえる理由も同じところにある。5回で範囲を取ると、同じ揺れでも範囲は小さく出るので、2倍しただけでは揺れを甘く見積もる。標準偏差を電卓で出してもよいが、現場の記録表は引き算と掛け算だけで閉じるほうが続く。
10回の値を貼ると、範囲の2倍と標準偏差の6倍を公差幅と並べて出す道具を、ものづくりポータルの測定の繰り返し性(簡易 GR&R)に置いた。2〜3人で測った表なら、人による差も分けて出る。
印を付けるかどうかで比べる
測り方をそろえる効果は、同じ条件で2通り測ると見える。たとえば公差が10.00±0.02mmの軸径を、同じ人が同じマイクロメータ(最小目盛り0.001mm)で測る例で考える。Aは印を付けず、当て方も本人に任せた10回。Bは印の位置に当て、ラチェットを3回鳴らしてから読んだ10回とする。
| 回 | A 印なし | B 印あり・ラチェット3回 |
|---|---|---|
| 1 | 10.003 | 10.005 |
| 2 | 10.009 | 10.006 |
| 3 | 10.005 | 10.005 |
| 4 | 10.001 | 10.004 |
| 5 | 10.007 | 10.005 |
| 6 | 10.004 | 10.006 |
| 7 | 10.008 | 10.005 |
| 8 | 10.002 | 10.005 |
| 9 | 10.006 | 10.004 |
| 10 | 10.005 | 10.006 |
| 範囲 | 0.008 | 0.002 |
| 範囲の2倍 | 0.016 | 0.004 |
| 公差幅0.04に対する割合 | 4割 | 1割 |
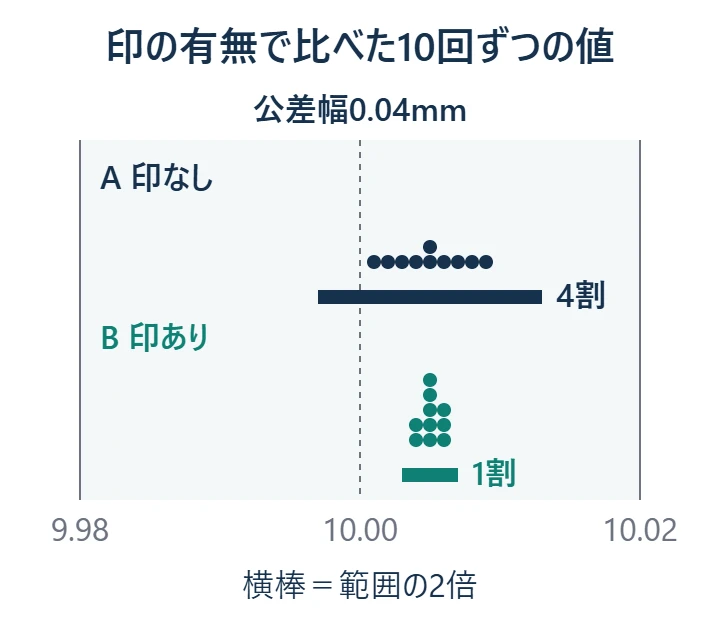
Aの範囲の2倍は0.016mmで、公差幅の4割を占める。この測り方のままでは合否判定に使えない。Bは0.004mmで、ちょうど1割まで縮んだ。人も部品も測定器も同じで、変えたのは当てる位置と、測るときの力のそろえ方の2つになる。Bの測り方を作業標準に書くなら、印の位置、ラチェットを鳴らす回数、読み取る桁を書き足す。ただ、1割ちょうどは線の上で、1割未満にはまだ入っていない。合否判定に使う前に、後で挙げる残りの手を足して測り直す。
Aの記録にも使い道はある。印なしで測ると、部品のどこを測ってもこれくらいは動くという幅が出る。Aが広く出た分には、部品そのものの形の崩れや、場所による寸法の差も混ざっている。つまり測る位置を作業標準で指定する理由が、この差の大きさでそのまま説明できる。
10回の値が全部同じだったら
10回とも同じ値が並んだら、揺れが小さいと喜ぶ前に2つを疑う。1つ目は、最小目盛りが粗すぎて揺れが目盛りの中に隠れている場合。値が1種類か2種類しかないときは、まずこちらを見る。
2つ目は、前の値が見えていて同じ数字を書いている場合。書き取りを別の人にする条件は、これを防ぐために置いている。
1つ目なら、最小目盛りの細かい測定器に替えて測り直す。2つ目なら、書き取る人を替えて同じ日のうちにもう1度測り直す。どちらの場合も、最初の記録表は捨てずに、替えた理由を書き添えて残しておく。
1割と3割の間に入ったとき
範囲の2倍が公差幅の1割以上3割以下に入ったら、測り方をそろえる手を1つずつ足して測り直す。足す順番は、私なら手間の小さい順にする。
- 測る位置に印を付け、作業標準に位置を書き足す
- ラチェットや定圧の仕組みで、測るときの力をそろえる
- 部品を置く向きを決め、置き台や当て板で固定する
- 部品と測定器を測定室に置いてから測り始めるまでの時間を決める
先のBなら1つ目と2つ目は済んでいるので、3つ目と4つ目を足して測り直す。手を足すごとに測り直し、記録表を毎回残す。どの手で範囲が縮んだかが紙で残っていれば、作業標準に書き足すときの理由がそのまま書ける。4つ足しても1割未満に入らないなら、その寸法の公差に対して測定器が足りていないので、最小目盛りの細かい測定器に替える話へ進む。
1人で測って線の内側に入ったら、次は人による差を見る。複数の人が同じ印の同じ部品を数回ずつ測り、同じ記録表を人の数だけ並べる。範囲はそろっているのに平均だけがずれているなら、人ごとの当て方の癖を疑う。1人だけ範囲が広いなら、その人の手順を横で見直す。ここから先は、人と測定器と部品のばらつきを分けて見る正式な評価の領分になる。
今週のうちに、合否判定に使っている測定のうち公差がいちばん狭い1項目を選び、ふだんの担当者に10回測ってもらう。記録表は上の欄をそのまま使い、範囲の2倍を公差幅で割った割合を表の右下に書く。1割以上なら、4つの手のうち印を付けるところから始める。
2人以上で測る正式な評価のやり方は、ものづくりハンドブックのT14 測定システム解析(MSA/Gage R&R)の実施と判断にまとめてある。NGのときの切り分けの最初にある「同一人が同一品を繰り返し測って差が大きい」場合が、この記事の10回で見ている揺れにあたる。最小目盛りの目安も、同じページの確認項目に並んでいる。
参考書籍(PR)
内田治『ビジュアル品質管理の基本』は、QC検定の3級・4級で問われる内容を図で追える入門書で、ばらつきの表し方(範囲や標準偏差)もその中に入っている。10回の記録表の計算の行を読み返すとき、言葉の意味を図で1つずつ確かめられる。
【PR】
|
|


次に読む
寸法の末尾が同じ数字にそろった記録を、担当者を問い詰める前に原本の保全と出荷判断の保留で止めた事例。原因は1個目の値の書き写しで、1個ごとに測定時刻を書く欄などを足している。10回の値が全部同じだったときに疑う2つ目の話は、こちらで具体的に読める。
新人の教育を不良サンプル20個で5日とOJT5日に変え、前の年と同じ30個の判定テストで比べた事例。同じ物を使って人の判定を確かめるやり方を、外観検査の側から書いている。
管理図(X̄-R)の作成と工程能力指数(Cp・Cpk)の計算:ものづくりポータルに置いた無料の計算の道具。繰り返し性を確かめたあとで、工程が安定しているかを管理図で見てから、Cp・Cpk を出せる。
免責: 本記事は、製造現場でよくある場面をもとにした事例と、書式・手順の作例です。数値は説明のための例です。測定の評価方法と合否に使ってよい線は、製品の要求や客先との取り決めによって異なるため、実際の運用は各社の基準に沿ってご判断ください。